 EN

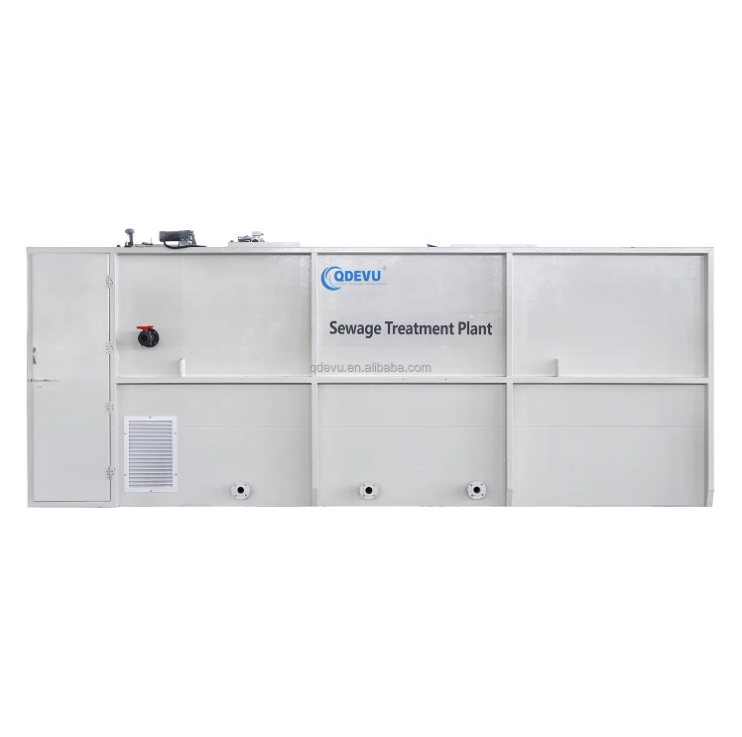
I veri problemi che le fabbriche pongono al processo di trattamento
I pavimenti delle fabbriche non producono un flusso costante e ordinato. Le campagne produttive cambiano, i prodotti chimici per la pulizia vengono sostituiti e gli scarichi di lotti arrivano senza preavviso. Un impianto industriale per il trattamento delle acque reflue deve assorbire questo caos e inviare comunque acqua conforme ai limiti stabiliti dalle autorizzazioni. La sfida non consiste soltanto nella rimozione degli inquinanti: occorre proteggere il cuore biologico del processo, mantenere sotto controllo i solidi e evitare fermi improvvisi quando una linea a monte rilascia qualcosa di inatteso. Un impianto che ignora la variabilità fallirà nel giorno peggiore, non in quello medio.
Rispettare i limiti di scarico mentre la produzione prosegue
I limiti di scarico costituiscono la prima pressione esterna. I permessi locali impongono spesso limiti per COD, BOD, solidi sospesi totali, ammoniaca, fosforo, metalli pesanti e pH. Alcune fabbriche devono inoltre rispettare limiti relativi alla salinità o alla tossicità. Un impianto di trattamento che si basa su un singolo processo può incontrare difficoltà quando i limiti diventano più stringenti. Il trattamento biologico gestisce efficacemente gli inquinanti organici e i nutrienti. La precipitazione chimica è efficace per i metalli. La filtrazione con membrane affina la rimozione di solidi sospesi e patogeni. La vera domanda progettuale riguarda il modo in cui questi stadi si compensano reciprocamente. Se la produzione raddoppia per una settimana, il volume di equalizzazione e la capacità di aerazione determinano se il permesso rimane valido.
L’EPA 40 CFR Parte 403 fornisce un quadro di pretrattamento ampiamente utilizzato per gli scarichi industriali negli Stati Uniti. Questo quadro esiste perché gli impianti municipali non possono accettare ogni flusso industriale senza limitazioni. Anche le fabbriche che effettuano il trattamento in loco seguono la stessa logica: proteggere il processo a valle, oppure pagare le conseguenze del mancato funzionamento.
Carichi variabili e picchi tossici che distruggono la biomassa
Lo stadio biologico è potente ma non tollerante. I nitrificanti crescono lentamente e un afflusso improvviso di metalli pesanti, solventi o elevata salinità può rallentarli per settimane. Un errore comune consiste nel dimensionare i serbatoi in base al carico medio, chiedendosi poi perché l’ammoniaca sfugge durante una campagna. L’equalizzazione, il controllo alla fonte e il monitoraggio in tempo reale sono più economici del ripristino della biomassa.
| Sfida | Causa Tipica | Risposta pratica | Rischio se ignorato |
| Picco di portata | scarico batch, pulizia del serbatoio | serbatoio di equalizzazione, regolazione della portata | lavaggio dei solidi |
| oscillazione del pH | pulizia con soda caustica o acido | neutralizzazione, controllo del pH | inibizione della biomassa |
| Metalli pesanti | placcatura, catalisi | precipitazione, scambio ionico | perdita per nitrificazione |
| Alta salinità | tintura, dissalazione, decapaggio | separazione alla fonte, diluizione, coltura alofila | shock osmotico |
| Oli e grassi | lavorazione meccanica, preparazione alimenti | DAF, coalescenza, skimming | incrostazione, perdita di trasferimento di ossigeno |
Un caso in cui uno scarico nascosto ha interrotto la nitrificazione
In un parco tessile e tintorio del sud della Cina, l'impianto di trattamento era stato stabile per mesi. Poi l'ammoniaca nel refluo è aumentata improvvisamente e ha mantenuto valori elevati. Il team ha verificato aerazione, ossigeno disciolto ed età del fango. Nulla ne spiegava la causa. Una ispezione dell'area produttiva ha rivelato uno scarico a pavimento che, durante i turni notturni, convogliava nel bacino biologico liquidi di scarto provenienti dalla tintura e acque di risciacquo ad alto contenuto salino. La conducibilità nel bacino era salita al di sopra del normale intervallo operativo, causando il blocco dei batteri nitrificanti. La soluzione ha previsto la separazione alla fonte, una linea dedicata di equalizzazione per i carichi ad alto contenuto salino e un sistema di attivazione basato sulla conducibilità, che deviava tali carichi verso un passaggio di pretrattamento separato. L'ammoniaca è tornata ai livelli normali in circa tre settimane. La lezione è chiara: un impianto di trattamento delle acque reflue industriali può trattare efficacemente solo ciò che gli arriva in modo prevedibile.
Fango, salamoia e costi che sopravvivono alla costruzione
Lo scarico liquido è soltanto una delle uscite. Fanghi, salamoia concentrata e mezzi esausti comportano tutti costi. Le prestazioni di disidratazione dipendono dalla consistenza del materiale in ingresso e dalla scelta del polimero. Una pressa a vite per la disidratazione dei fanghi può ridurre il volume, ma non può risolvere un processo che genera fanghi instabili. La salamoia proveniente dall’osmosi inversa o dalla demineralizzazione richiede un percorso di smaltimento. Le fabbriche che pianificano fin dall’inizio questi flussi evitano una trappola comune: rispettare il permesso idrico ma generare un problema di rifiuti solidi. La norma ISO 14001 fornisce un quadro gestionale per monitorare tali flussi, ma l’ingegneria deve comunque essere adeguata al sito.
Riuso dell’acqua e limiti della chiusura del ciclo
Il riutilizzo è attraente quando i costi dell’acqua sono elevati o lo scarico è limitato. Una catena di trattamento composta da ultrafiltrazione, osmosi inversa e disinfezione può produrre acqua per il raffreddamento, il lavaggio o il paesaggismo. L’aspetto critico è il concentrato. L’osmosi inversa non distrugge il sale: lo concentra in un flusso minore che richiede comunque una gestione. Il riutilizzo modifica inoltre la composizione chimica delle acque reflue residue, il che può influenzare il trattamento biologico. Chiudere il ciclo è una decisione sistemica, non l’acquisto di un singolo apparecchio.
Adattare la qualità del riutilizzo all’effettivo utilizzo finale.
Pianificare la gestione del concentrato prima dell’installazione delle membrane.
Verificare come il riutilizzo modificherà la concentrazione degli affluenti al depuratore.
Prevedere un by-pass o un serbatoio tampone per le condizioni anomale.
EVU opera come impresa tecnologica integrata nel settore del trattamento delle acque, coprendo ricerca e sviluppo, progettazione, produzione di apparecchiature, installazione e messa in servizio, nonché formazione. La sua gamma di prodotti comprende impianti integrati per il trattamento delle acque reflue, sistemi MBR, impianti per la dissalazione dell’acqua di mare, macchine a vite per la disidratazione dei fanghi, macchine per l’acqua pura a osmosi inversa e cloruro di polialluminio. Per le fabbriche che necessitano di una linea di trattamento progettata attorno ai reali schemi produttivi, tale combinazione di competenza nei processi e capacità produttiva contribuisce a mantenere allineati progettazione, apparecchiature e avviamento.
Indice dei Contenuti
- I veri problemi che le fabbriche pongono al processo di trattamento
- Rispettare i limiti di scarico mentre la produzione prosegue
- Carichi variabili e picchi tossici che distruggono la biomassa
- Un caso in cui uno scarico nascosto ha interrotto la nitrificazione
- Fango, salamoia e costi che sopravvivono alla costruzione
- Riuso dell’acqua e limiti della chiusura del ciclo