 EN

ปัญหาจริงที่โรงงานนำมาสู่กระบวนการบำบัด
พื้นโรงงานไม่ผลิตน้ำเสียที่ไหลสม่ำเสมอและเป็นระเบียบ แคมเปญการผลิตเปลี่ยนแปลงไป สารเคมีที่ใช้ในการทำความสะอาดก็เปลี่ยนไปด้วย และน้ำเสียจากกระบวนการผลิตแบบแบตช์อาจไหลเข้ามาโดยไม่มีการแจ้งล่วงหน้า โรงบำบัดน้ำเสียอุตสาหกรรมจึงจำเป็นต้องรับมือกับความไม่แน่นอนเหล่านี้ได้ พร้อมส่งน้ำที่ผ่านการบำบัดให้สอดคล้องกับเงื่อนไขตามใบอนุญาต ความท้าทายไม่ได้อยู่เพียงแค่การกำจัดมลพิษเท่านั้น แต่ยังรวมถึงการคุ้มครองระบบชีวภาพหลัก การควบคุมของแข็งให้อยู่ในเกณฑ์ที่เหมาะสม และการป้องกันไม่ให้ระบบหยุดทำงานเมื่อสายการผลิตใดสายการหนึ่งปล่อยสารที่ไม่คาดคิดเข้าสู่ระบบ โรงบำบัดที่เพิกเฉยต่อความแปรปรวนจะล้มเหลวในวันที่เลวร้ายที่สุด ไม่ใช่วันเฉลี่ย
การปฏิบัติตามข้อจำกัดการปล่อยน้ำทิ้ง แม้การผลิตจะดำเนินต่อเนื่อง
ขีดจำกัดการปล่อยน้ำทิ้งคือแรงกดดันภายนอกประการแรก ใบอนุญาตท้องถิ่นมักกำหนดเพดานสำหรับสาร COD, BOD, ของแข็งแขวนลอยรวม แอมโมเนีย ฟอสฟอรัส โลหะหนัก และค่า pH บางโรงงานยังเผชิญขีดจำกัดความเค็มหรือความเป็นพิษอีกด้วย โรงบำบัดน้ำเสียที่พึ่งพากระบวนการเดียวอาจประสบปัญหาเมื่อขีดจำกัดเข้มงวดขึ้น การบำบัดด้วยกระบวนการชีวภาพจัดการสารอินทรีย์และสารอาหารได้ดี การตกตะกอนด้วยสารเคมีจัดการโลหะหนักได้ดี และการกรองด้วยเมมเบรนทำหน้าที่ขัดเงาของแข็งแขวนลอยและเชื้อโรค คำถามสำคัญในการออกแบบคือ ขั้นตอนเหล่านี้จะเสริมและรองรับซึ่งกันและกันอย่างไร หากปริมาณการผลิตเพิ่มขึ้นเป็นสองเท่าเป็นเวลาหนึ่งสัปดาห์ ปริมาตรถังระดับน้ำให้คงที่และความสามารถในการเติมอากาศจะเป็นตัวตัดสินว่าใบอนุญาตยังคงมีผลใช้ได้หรือไม่
กฎระเบียบของสำนักงานคุ้มครองสิ่งแวดล้อมสหรัฐฯ (EPA) 40 CFR ส่วนที่ 403 จัดเตรียมกรอบการบำบัดเบื้องต้นที่ใช้กันอย่างแพร่หลายสำหรับผู้ปล่อยน้ำเสียจากภาคอุตสาหกรรมในสหรัฐอเมริกา กรอบนี้มีอยู่เพราะสถานีบำบัดน้ำเสียของเทศบาลไม่สามารถรับน้ำเสียอุตสาหกรรมทุกชนิดโดยไม่มีข้อจำกัด โรงงานที่ดำเนินการบำบัดน้ำเสียเองก็ต้องใช้เหตุผลแบบเดียวกัน: ปกป้องกระบวนการขั้นต่อไป หรือไม่ก็ต้องจ่ายค่าใช้จ่ายจากการล้มเหลวในภายหลัง
ภาระงานที่เปลี่ยนแปลงได้และคลื่นความเป็นพิษที่ทำลายมวลชีวภาพ
ขั้นตอนชีวภาพมีประสิทธิภาพสูง แต่ไม่ให้อภัยความผิดพลาด จุลินทรีย์ที่ทำหน้าที่ไนโตรฟิเคชันเติบโตช้ามาก และการปนเปื้อนของโลหะหนัก ตัวทำละลาย หรือความเค็มสูงเพียงครั้งเดียวอาจทำให้กิจกรรมของพวกมันหยุดชะงักเป็นเวลาหลายสัปดาห์ การออกแบบถังบำบัดตามค่าเฉลี่ยของปริมาณน้ำเสียเป็นความผิดพลาดทั่วไป ซึ่งมักนำไปสู่ปัญหาแอมโมเนียรั่วไหลในช่วงการดำเนินงานจริง การใช้ถังระดับน้ำ การควบคุมแหล่งกำเนิดน้ำเสีย และการตรวจสอบแบบเรียลไทม์จะมีต้นทุนต่ำกว่าการสร้างชีวมวลใหม่ทั้งหมด
| ความท้าทาย | สาเหตุทั่วไป | มาตรการตอบสนองที่ใช้งานได้จริง | ความเสี่ยงหากเพิกเฉย |
| การเพิ่มขึ้นอย่างฉับพลันของอัตราการไหล | การปล่อยน้ำเสียแบบกลุ่มครั้งเดียว การล้างถัง | ถังระดับน้ำ การควบคุมอัตราการไหล | การสูญเสียของแข็งออกจากระบบ |
| การเปลี่ยนแปลงค่า pH อย่างรุนแรง | การทำความสะอาดด้วยสารกัดกร่อนหรือกรด | การปรับสมดุลค่า pH การควบคุมค่า pH | การยับยั้งกิจกรรมของชีวมวล |
| โลหะหนัก | การชุบโลหะ การเร่งปฏิกิริยา | การตกตะกอน การแลกเปลี่ยนไอออน | การสูญเสียไนโตรฟิเคชัน |
| ความเค็มสูง | การย้อมสี การกำจัดเกลือ การดอง | การแยกแหล่งที่มา การเจือจาง วัฒนธรรมสิ่งมีชีวิตที่ทนเค็ม | ความเครียดจากออสโมซิส |
| น้ำมันและไขมัน | การกลึงเครื่องจักร การเตรียมอาหาร | DAF เครื่องรวมตัวของหยดน้ำมัน เครื่องตักสิ่งสกปรกผิวน้ำ | การสะสมสิ่งสกปรก การสูญเสียการถ่ายโอนออกซิเจน |
กรณีที่ท่อน้ำทิ้งที่ซ่อนอยู่แตก ทำให้กระบวนการไนโตรฟิเคชันล้มเหลว
ที่สวนอุตสาหกรรมสิ่งทอและย้อมสีแห่งหนึ่งทางตอนใต้ของประเทศจีน สถานีบำบัดน้ำเสียทำงานได้คงที่มาหลายเดือน แล้วค่าแอมโมเนียในน้ำทิ้งก็พุ่งสูงขึ้นและยังคงอยู่ในระดับสูงต่อเนื่อง ทีมงานตรวจสอบระบบการเติมอากาศ ปริมาณออกซิเจนที่ละลายในน้ำ และอายุของตะกอน แต่ไม่พบสาเหตุใดๆ ที่อธิบายปรากฏการณ์นี้ได้ การเดินสำรวจบริเวณพื้นที่ผลิตอย่างละเอียดเผยให้เห็นท่อระบายน้ำบนพื้นที่นำน้ำย้อมที่ใช้แล้วและน้ำล้างที่มีความเค็มสูงเข้าสู่ถังบำบัดชีวภาพในช่วงกะกลางคืน ค่าการนำไฟฟ้าภายในถังจึงเพิ่มสูงเกินขอบเขตปกติ ทำให้จุลินทรีย์ที่ทำหน้าที่ไนโตรฟิเคชันหยุดทำงาน แนวทางแก้ไขประกอบด้วยการแยกแหล่งน้ำเสียตั้งแต่ต้นทาง การติดตั้งท่อเทียบเท่าเฉพาะสำหรับน้ำเสียที่มีความเค็มสูง และการตั้งค่าตัวกระตุ้นจากค่าการนำไฟฟ้าเพื่อเปลี่ยนเส้นทางน้ำเสียกลุ่มนั้นไปยังขั้นตอนการบำบัดเบื้องต้นแยกต่างหาก ค่าแอมโมเนียกลับสู่ภาวะปกติภายในเวลาประมาณสามสัปดาห์ บทเรียนที่ได้รับนั้นชัดเจนมาก: สถานีบำบัดน้ำเสียอุตสาหกรรมสามารถบำบัดน้ำเสียได้ดีก็ต่อเมื่อน้ำเสียเหล่านั้นไหลเข้ามาอย่างสม่ำเสมอและคาดการณ์ได้
ตะกอน น้ำเค็ม และต้นทุนที่ยังคงอยู่หลังการก่อสร้าง
การปล่อยของเหลวเป็นเพียงทางออกเดียวเท่านั้น โคลน น้ำเค็มเข้มข้น และสื่อที่ใช้งานแล้ว ล้วนก่อให้เกิดต้นทุนทั้งสิ้น ประสิทธิภาพของการแยกน้ำออกจากโคลนขึ้นอยู่กับความสม่ำเสมอของวัตถุดิบที่ป้อนเข้าเครื่องและประเภทของโพลิเมอร์ที่เลือกใช้ เครื่องแยกน้ำออกจากโคลนแบบสกรูสามารถลดปริมาตรได้ แต่ไม่สามารถแก้ไขกระบวนการที่ผลิตโคลนที่ไม่เสถียรได้ น้ำเค็มที่ได้จากกระบวนการออสโมซิสย้อนกลับ (RO) หรือการกำจัดแร่ธาตุ (demineralization) จำเป็นต้องมีแนวทางในการกำจัดอย่างเหมาะสม โรงงานที่วางแผนรับมือกับของเสียเหล่านี้ตั้งแต่เนิ่นๆ จะหลีกเลี่ยงกับดักทั่วไปได้ นั่นคือ การปฏิบัติตามใบอนุญาตด้านน้ำได้สำเร็จ แต่กลับสร้างปัญหาของเสียแข็งตามมา มาตรฐาน ISO 14001 มอบกรอบการจัดการเพื่อติดตามการไหลของของเสียเหล่านี้ แต่วิศวกรรมการออกแบบยังคงต้องสอดคล้องกับสภาพพื้นที่จริง
การนำน้ำกลับมาใช้ใหม่และข้อจำกัดของการปิดวงจร
การนำน้ำกลับมาใช้ใหม่มีความน่าสนใจเมื่อต้นทุนน้ำสูง หรือมีข้อจำกัดในการปล่อยน้ำทิ้ง ระบบบำบัดแบบรวมหลายขั้นตอนที่ประกอบด้วยการกรองด้วยเมมเบรนอัลตร้าฟิลเตรชัน การแยกด้วยเมมเบรนรีเวิร์สออสโมซิส และการฆ่าเชื้อสามารถผลิตน้ำที่ใช้ได้สำหรับระบบระบายความร้อน การล้าง หรือการรดน้ำต้นไม้ ประเด็นสำคัญคือของเสียที่เข้มข้น (concentrate) กระบวนการรีเวิร์สออสโมซิสไม่สามารถทำลายเกลือได้ แต่จะย้ายเกลือไปยังกระแสของเหลวที่มีปริมาตรเล็กลง ซึ่งยังคงต้องจัดการต่อไป นอกจากนี้ การนำน้ำกลับมาใช้ใหม่ยังเปลี่ยนสมบัติทางเคมีของน้ำเสียที่เหลืออยู่ ซึ่งอาจส่งผลต่อกระบวนการบำบัดด้วยจุลินทรีย์ การปิดวงจรการใช้น้ำเป็นการตัดสินใจในระดับระบบโดยรวม ไม่ใช่เพียงการเลือกซื้อเครื่องจักรชิ้นใดชิ้นหนึ่ง
ปรับคุณภาพน้ำที่นำกลับมาใช้ใหม่ให้สอดคล้องกับการใช้งานจริงในปลายทาง
วางแผนการจัดการของเสียที่เข้มข้น (concentrate) ก่อนติดตั้งเมมเบรน
ตรวจสอบว่าการนำน้ำกลับมาใช้ใหม่จะส่งผลต่อความเข้มข้นของน้ำป้อน (influent strength) ที่เข้าสู่โรงบำบัดอย่างไร
จัดเตรียมทางผ่านฉุกเฉิน (bypass) หรือถังพักสำรองไว้สำหรับสถานการณ์ผิดปกติ
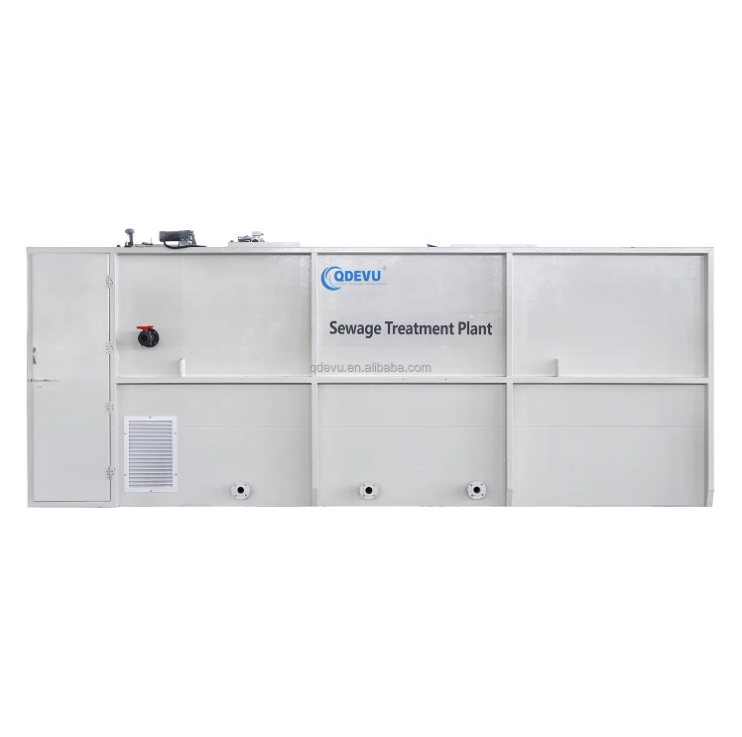
EVU ทำหน้าที่เป็นองค์กรเทคโนโลยีแบบบูรณาการด้านการบำบัดน้ำ ครอบคลุมทั้งการออกแบบและวิจัยพัฒนา อุปกรณ์การผลิต การติดตั้งและเดินระบบ และการฝึกอบรม ผลิตภัณฑ์ของบริษัทประกอบด้วยโรงงานบำบัดน้ำเสียแบบรวมศูนย์ ระบบ MBR ระบบกลั่นน้ำทะเลให้เป็นน้ำจืด เครื่องสกัดน้ำออกจากตะกอนแบบสกรู เครื่องผลิตน้ำบริสุทธิ์แบบออสโมซิสย้อนกลับ และโพลีอะลูมิเนียมคลอไรด์ สำหรับโรงงานที่ต้องการสายการผลิตบำบัดที่ออกแบบให้สอดคล้องกับรูปแบบการผลิตจริง ความเชี่ยวชาญด้านกระบวนการร่วมกับศักยภาพในการผลิตนี้ช่วยให้การออกแบบ อุปกรณ์ และการเริ่มต้นใช้งานสอดประสานกันอย่างลงตัว
สารบัญ
- ปัญหาจริงที่โรงงานนำมาสู่กระบวนการบำบัด
- การปฏิบัติตามข้อจำกัดการปล่อยน้ำทิ้ง แม้การผลิตจะดำเนินต่อเนื่อง
- ภาระงานที่เปลี่ยนแปลงได้และคลื่นความเป็นพิษที่ทำลายมวลชีวภาพ
- กรณีที่ท่อน้ำทิ้งที่ซ่อนอยู่แตก ทำให้กระบวนการไนโตรฟิเคชันล้มเหลว
- ตะกอน น้ำเค็ม และต้นทุนที่ยังคงอยู่หลังการก่อสร้าง
- การนำน้ำกลับมาใช้ใหม่และข้อจำกัดของการปิดวงจร