 EN

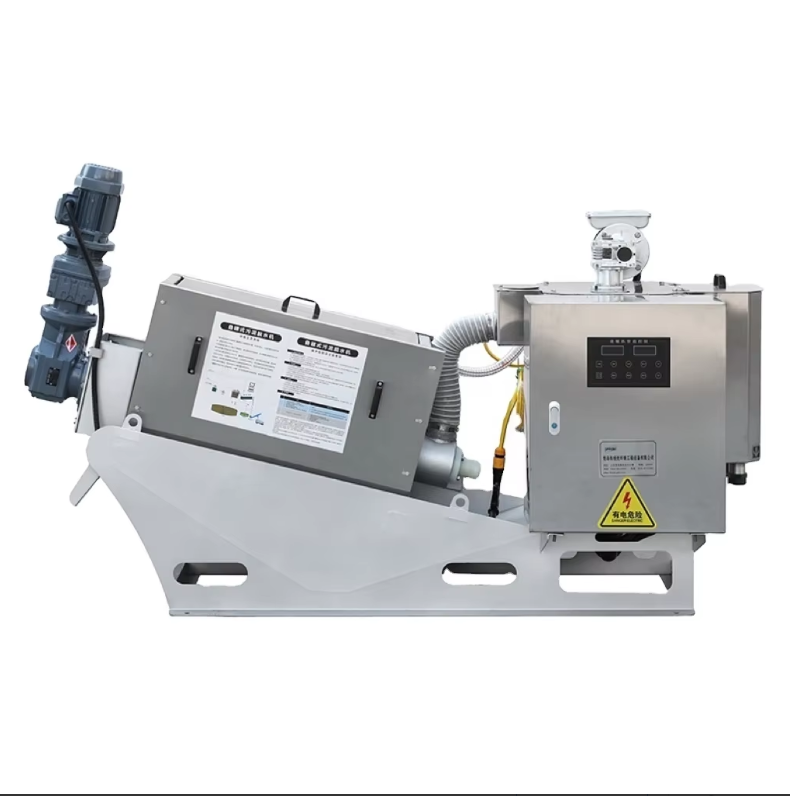
الأعطال الهيدروليكية في آلات تجفيف الطين
تشخيص انخفاض الضغط أو التشغيل المتقطع
عادةً ما ينتج انخفاض الضغط أو الحركة غير المنتظمة لذراع الهيدروليك عن عدم كفاءة المضخة أو تجاوز صمام التفريغ قبل الأوان— وكلا العاملين يؤديان إلى إضعاف القوة المستقرة المطلوبة أثناء إغلاق المكبس لضغط كعكة الترشيح. ويؤدي الضغط غير الكافي إلى بقاء مخلفات الطين في الحجرات، ما يُنتج مواد صلبة رطبة يصعب التعامل معها. ابدأ بالتحقق من تدفق المضخة تحت الحمل مقارنةً بسعتها الاسمية؛ إذ يُمكن لاختبار عداد التدفق أن يكشف بسرعة عن فقدان الحجم الناتج عن التآكل الداخلي. وبعد ذلك، فحّص مقعد صمام التفريغ الخاص بالضغط للبحث عن أي شوائب— فحتى جسيمٌ بحجم ٥ ميكرون يمكنه منع الإغلاق الكامل وتسريب الضغط. كما يجب فحص ملفات التحكم في صمام الاتجاه والأنابيب التوجيهية: إذ قد يتسبب تراكم الورنيش في التصاق السلك وتأخر التشغيل. وبما أن التلوث هو السبب الرئيسي في ٧٥–٨٠٪ من أعطال الأنظمة الهيدروليكية، فإن أخذ عينة من سائل النظام لقياس عدد الجسيمات ولزوجته أمرٌ ضروريٌّ. أما اهتزاز مؤشر الضغط أثناء حركة الصفائح فهو يوحي عادةً باختلاط الهواء في السائل— وغالبًا ما يكون ذلك ناتجًا عن وجود تسرب في خط السحب— بينما قد تشير تقلبات الضغط إلى تشقق ختم المكبس ما يسمح بتسرب داخلي. ولذلك، يجب عزل الأسطوانة الرئيسية وخضوعها لاختبار ضغط للتأكد من سلامتها. ويُعيد التحليل المنهجي للأعطال— بدءًا من المضخة وانتهاءً بالأسطوانة— استعادة التشغيل المنتظم عالي القوة الذي يُعدُّ أساسيًّا لتحقيق أفضل كفاءة في احتجاز المواد الصلبة.
تحديد التسريبات وتدهور الختم في الدوائر ذات الضغط العالي
التسريبات الخارجية عند قضبان الأسطوانات أو وحدات صمامات التوزيع أو وصلات المواسير تكون مرئية بسهولة—أما تدهور الختم الداخلي في الدوائر ذات الضغط العالي، فيظل عادةً غير مكتشف حتى يزداد زمن الدورة أو تُفعَّل إنذارات السلامة. وتتدهور أختام البولي يوريثان والنتريل عند تعرضها للماء أو المواد الكيميائية القاسية التي تتسرب من الرواسب، مما يؤدي إلى الانتفاخ أو التشقق أو فقدان المرونة. وعند فشل ختم القضيب، يسمح ذلك بخروج طبقة رقيقة من السائل في كل حركة انضغاط، ما يؤدي تدريجيًّا إلى نقصان حجم السائل في الخزان وانخفاض ضغط النظام. وللكشف عن التسريبات المجهرية، نظِّف جميع الوصلات بدقة، ثم شغِّل الجهاز تحت الحمل الطبيعي مع الفحص باستخدام صبغة فلورية وأشعة فوق بنفسجية. واجعل فحص تعبئة المكبس الرئيسي أولوية قصوى: فالرواسب الكاشطة تسرِّع من تآكل الحافة المطاطية، مما يقلل عمر الخدمة بنسبة ٢٠–٤٠٪ مقارنةً بالتطبيقات الأنظف. كما يجب فحص أغطية التهوية وخواتم الخزان: إذ قد يؤدي انسداد غطاء التهوية إلى دفع الهواء المضغوط عبر الأختام التالفة أثناء عودة السائل. وعند استبدال الأختام، يجب الالتزام الصارم بمواصفات التراكم المسموح به للتسامح المحددة من قِبل الشركة المصنِّعة، واستخدام مكونات الغلاف الأصلية؛ فحتى حلقة ارتداء واحدة مشوَّهة قد تؤدي إلى عدم انتظام وضع القضيب وتسبِّب أعطالاً متكررة. وتأكد من أن سطح قضيب الأسطوانة أملسٌ وخالٍ من التآكل؛ لأن السطح الخشن يعمل كورق صنفرة على الأختام الجديدة. وتساعد عمليات المسح المنتظمة والتسجيل الشهري لمعدل التسريب (بالقطرات) في ظل ظروف تشغيل ثابتة على اكتشاف تدهور الأختام قبل حدوث فقدان كامل للضغط.
معالجة التصاق الصمامات الناتج عن التلوث وتحلل السائل
تُعَدُّ التلوث العامل الرئيسي المسبب لالتصاق الصمامات وتدهور السائل في آلات تصريف الطين، حيث تشكِّل البيئات الرطبة والكاشطة تحدياً مستمراً لنظافة النظام. ويمكن أن تؤدي الجسيمات بحجم ٢–٥ ميكرون إلى انسداد مسارات الصمامات، مما يسبِّب بطء الاستجابة أو حتى توقفها التام، ويُخلُّ بالتسلسل الدقيق لفتح/إغلاق الصمام الضروري للتشغيل الموثوق. كما تعمل شظايا المعادن الناتجة عن تآكل المضخة أو الأسطوانة على تسريع أكسدة الزيت، مولِّدةً الرواسب والطلاء اللزج الذي يرفع رقم الحمض الكلي (TAN) ويُضعف القوة العازلة. ولحل مشكلة الالتصاق، يُوصى بشطف كتلة الصمامات بسائل نظيف عالي السرعة؛ وإذا لم تُحل المشكلة، فيجب فكّ الصمام وتنظيفه بالموجات فوق الصوتية. وينبغي تركيب دائرة ترشيح دائرية (Kidney-loop) للحفاظ على رمز نظافة ISO 4406 عند مستوى ١٦/١٤/١١ أو أفضل خلال أقصى أحمال التشغيل. كما يجب مراقبة محتوى الماء بدقة، إذ تقلل المستحلبات من خاصية التزليق، ويجب ألا يتجاوز المحتوى المستهدف ٢٠٠ جزء في المليون. أما اسوداد السائل وانبعاث رائحة حروق منه فهو مؤشرٌ على تدهور متقدم: وفي هذه الحالة، فإن التفريغ الكامل، والشطف، وإعادة الملء إجراءٌ إلزاميٌّ لا غنى عنه. ولتحقيق الموثوقية على المدى الطويل، ينبغي تجهيز الخزان بمُنظِّفات هوائية حبيبية عالية الكفاءة، وإجراء تحليل دوري للزيت كل ٥٠٠ ساعة تشغيل. ويتيح هذا الإجراء اكتشاف التلوث في مراحله المبكرة، ما يمنع انهيار اللزوجة، والتصاق الصمامات، وحركة المكبس غير المنتظمة، وبالتالي يطيل عمر المكونات في كامل النظام الهيدروليكي.
أداء ضعيف في عملية إزالة الماء: كعكة رطبة ومرشح غائم
كعكة المرشح الرطبة: الأسباب المرتبطة بجرعة البوليمر وتجهيز الحمأة
يُعد قياس جرعة البوليمر بدقة وتجهيز الحمأة بكفاءة أساسًا لتحقيق كعكة مرشح جافة. فالجرعة غير الكافية تؤدي إلى تكوّن فُتاتٍ ضعيفة تحتفظ بالماء المرتبط بها، بينما تؤدي الجرعة الزائدة إلى تشكيل تجمعات حساسة للقص تسد وسائط الترشيح. ولا يزال اختبار الجرار المعملي المعيار الذهبي لتحديد نوع البوليمر الأمثل وجرعته—عادةً ما تكون بوليمرات كاتيونية ذات وزن جزيئي عالٍ وكثافة شحنة تتراوح بين ٣٠٪ و٥٠٪ للحمأة المختلطة البلدية. وتُظهر البيانات الميدانية أن التجهيز المُحسَّن يمكن أن يرفع نسبة المواد الصلبة في الكعكة بنسبة ٣–٥ نقاط مئوية، مع خفض استهلاك البوليمر بنسبة تصل إلى ٢٠٪ (دراسة المقارنة المرجعية البلدية، ٢٠٢٢). كما تؤثر درجة حموضة الحمأة ودرجة حرارتها واستقرار العملية البيولوجية في الوحدات السابقة على كفاءة التجهيز. وينبغي على المشغلين إعادة تقييم اختيار البوليمر بعد حدوث تغيرات كبيرة في التدفق الداخل أو التغيرات الموسمية في درجة الحرارة للحفاظ على نتائج إزالة الماء باستمرار.
الترشيح الغائم: تلف قماش الفلترة، الانسداد، ومرور المواد الصلبة
يُشير الترشيح الغائم عادةً إلى تدهور سلامة قماش الفلترة أو مرور المواد الصلبة من حوله. إذ تسمح الثقوب الدقيقة والتمزقات أو فشل الوصلات بعبور جزيئات الحمأة، بينما يؤدي الانسداد — الناجم عن الزيوت أو الشحوم أو الجسيمات الغروية الدقيقة — إلى خفض النفاذية ودفع المواد الصلبة نحو الترشيح. وتبدأ الوقاية بالتفتيش البصري اليومي والالتزام بنظام تنظيف منضبط: غسلٌ بالماء ذي الضغط المنخفض بعد كل دورة، وغسل دوريّ بالحمض لذوبان الرواسب المعدنية. ويجب استبدال الأقمشة التي تظهر عليها أضرار مرئية أو انخفاض في معدل التدفق؛ فالاستبدال الاستباقي كل ٢٠٠٠–٣٠٠٠ ساعة يجنب حدوث توقف غير مخطط له ويحافظ على وضوح الترشيح عند أقل من ٥٠ وحدة تعكير (NTU) (بيانات التشغيل الصناعية، ٢٠٢٣). وتوفر مراقبة العكارة عبر الإنترنت إنذارًا مبكرًا؛ إذ غالبًا ما تسبق الارتفاعات المفاجئة في العكارة فشل قماش الفلترة. كما أن ضمان تفريغ الكعكة بشكل متجانس ومحاذاة فوهات الرش ذات الضغط العالي بدقة يساهمان في حماية الأقمشة الجديدة من التآكل المبكر.
خصائص الحمأة التي تؤدي إلى فشل التشغيل في آلات تصريف الحمأة
حمأة كاشطة أو مسببة للتلوث تؤثر على الألواح والختم واستقرار الدورة
تُسرّع الجسيمات الكاشطة—مثل الرمل أو الحصى أو الرواسب الكيميائية—من عملية التآكل على أسطح الألواح المرشحة والختم والأسطح الحرجة الأخرى. وحتى المحتوى المعتدل من الحصى يُسبّب تآكلًا في طبقات الطلاء الواقية للألواح ويُضعف سلامة الختم، ما يؤدي إلى انخفاضات غير متوقعة في الضغط وانقطاعات غير منتظمة في توقيت الدورات. أما الحمأة المسببة للتلوث—الغنية بالمواد العضوية اللزجة أو المواد الليفية—فإنها تسد بسرعة نسيج المرشحات وتسبب تكوّنًا غير متجانس للكعكة، مما يجبر النظام الهيدروليكي على العمل عند ضغوط مرتفعة. وهذا يزيد من الإجهاد الميكانيكي ويقلل من فترات الصيانة ويُرفع احتمال حدوث أعطال متتالية. وفي غياب التوصيف المنتظم لمدخلات التغذية، يواجه المشغلون ازديادًا في فترات التوقف غير المخطط لها، وانخفاضًا في الإنتاجية، وارتفاعًا في تكاليف الإصلاح.
تغذية منخفضة المحتوى الصلب وفجوات في عملية التكثيف تؤدي إلى إطالة أوقات الدورة
الطين ذي محتوى منخفض من المواد الصلبة الجافة—عادةً أقل من ٢٪—يُحمّل مرحلة إزالة الماء بشكل زائد بالماء الحر الزائد. ويجب أن تعالج الآلة حجمًا سائلًا أكبر بكثير لتحقيق درجة الجفاف المطلوبة في الكعكة، ما يؤدي إلى تمديد مدة الدورة بشكل كبير. وغالبًا ما تعكس هذه الكفاءة المنخفضة عدم كفاية عملية التكثيف السابقة، حيث تفشل أجهزة التكثيف بالجاذبية أو الميكانيكية في توريد تغذية ذات تركيز أعلى وثابت من المواد الصلبة. وتؤدي دورات التشغيل الطويلة إلى زيادة استهلاك الطاقة والبوليمرات، كما تُجهد الأنظمة الهيدروليكية والميكانيكية—مما يرفع احتمالات تراكم الحرارة، وإجهاد الختم، والتآكل المبكر للمكونات.
الارتداء الميكانيكي والمشكلات البنيوية في معدات إزالة الماء من الطين
يُعَدُّ التدهور الميكانيكي السبب الرئيسي لانقطاع التشغيل غير المخطط له، حيث أشارت دراسة تدقيق صيانة أُجريت عام ٢٠٢٣ في محطات معالجة مياه الصرف الصحي البلدية إلى أن أكثر من ٢٥٪ من حالات فشل المعدات ناجمة عن التآكل غير المراقب أو الإرهاق الهيكلي. وتؤدي دورة الضغط العالي المتكررة — بالاشتراك مع الجسيمات الكاشطة الموجودة في الطين — تدريجيًّا إلى تآكل ألواح الفلترة والإطارات، ما يسبب تكوُّن كعكة غير متجانسة، وتسربًا جانبيًّا، وتشقُّقًا نهائيًّا في الألواح. وينبغي للمُشغلين إجراء فحوصات بصرية دورية للبحث عن الحفر، أو التشوه، أو النقص في السماكة، واستخدام أجهزة القياس فوق الصوتية لتحديد كمية الفقد في المادة؛ ويستدعي أي نقص في سماكة اللوح يتجاوز ١٠٪ من المواصفة الأصلية استبداله فورًا لتفادي الفشل الكارثي. أما تشوه الإطار — الذي ينتج غالبًا عن الإحمال الهيدروليكية الزائدة أو التآكل الناجم عن مواد التكييف مثل كلوريد الحديديك — فيؤدي إلى عدم اصطفاف حزمة الألواح، مما يضاعف الإجهاد الواقع على الأسطوانات والختم. وتشمل الصيانة الاستباقية التحقق من عزوم شد البراغي، وفحص الوصلات اللحامية بحثًا عن شقوق الإرهاق، واستبدال العوارض الداعمة المُتآكلة قبل أن تُضعف سلامة الهيكل العام للجهاز.
قسم الأسئلة الشائعة
ما السبب وراء انخفاض الضغط أو الحركات الهيدروليكية غير المنتظمة في آلات تصريف الطين؟
ينتج انخفاض الضغط أو الحركات الهيدروليكية غير المنتظمة عادةً عن عدم كفاءة المضخة، أو تجاوز صمام التفريغ قبل الأوان، أو مشاكل في صمام التحكم الاتجاهي، أو التلوث. ويمكن أن يساعد التشخيص المنهجي في تحديد المشكلة بدقة وحلها.
كيف يمكن اكتشاف التسريبات الدقيقة في الأنظمة الهيدروليكية عالية الضغط؟
يمكن اكتشاف التسريبات الدقيقة عن طريق تشغيل النظام تحت الحمل، واستخدام صبغة فوق بنفسجية مع ضوء أسود، والتأكد من نظافة جميع التوصيلات لفحصها. كما أن عمليات المسح الروتيني المنتظم والتسجيل الشهري قد توفر إنذارًا مبكرًا لتدهور الختم.
ما السبب الرئيسي لعلوق الصمامات في آلات تصريف الطين؟
التلوث هو السبب الرئيسي لعلوق الصمامات، حيث تُسبب الجسيمات الصغيرة انسداد بكرات الصمام وتعرقل وظيفته. ويمكن للترشيح عالي الكفاءة وتحليل الزيت الدوري أن يقللا من المشكلات المرتبطة بالتلوث.
كيف تؤثر خصائص الطين على أداء عملية التصريف؟
تُسرّع الجسيمات الكاشطة والوحل الملوث من التآكل وتُطيل مدة الدورات. ويمكن أن يساعد توصيف التغذية والاستعدادات السابقة مثل التكثيف في تحسين الأداء العام.
ما إجراءات الصيانة التي تمنع تلف ألواح الفلتر؟
تساعد عمليات التفتيش المنتظمة على التآكل، وقياس سمك المادة باستخدام الموجات فوق الصوتية، وضمان شد البراغي بالعزم المناسب، واستبدال المكونات المتآكلة أو المهترئة في منع حدوث أعطال كارثية في ألواح الفلتر.
جدول المحتويات
- الأعطال الهيدروليكية في آلات تجفيف الطين
- أداء ضعيف في عملية إزالة الماء: كعكة رطبة ومرشح غائم
- خصائص الحمأة التي تؤدي إلى فشل التشغيل في آلات تصريف الحمأة
- الارتداء الميكانيكي والمشكلات البنيوية في معدات إزالة الماء من الطين
-
قسم الأسئلة الشائعة
- ما السبب وراء انخفاض الضغط أو الحركات الهيدروليكية غير المنتظمة في آلات تصريف الطين؟
- كيف يمكن اكتشاف التسريبات الدقيقة في الأنظمة الهيدروليكية عالية الضغط؟
- ما السبب الرئيسي لعلوق الصمامات في آلات تصريف الطين؟
- كيف تؤثر خصائص الطين على أداء عملية التصريف؟
- ما إجراءات الصيانة التي تمنع تلف ألواح الفلتر؟