 EN

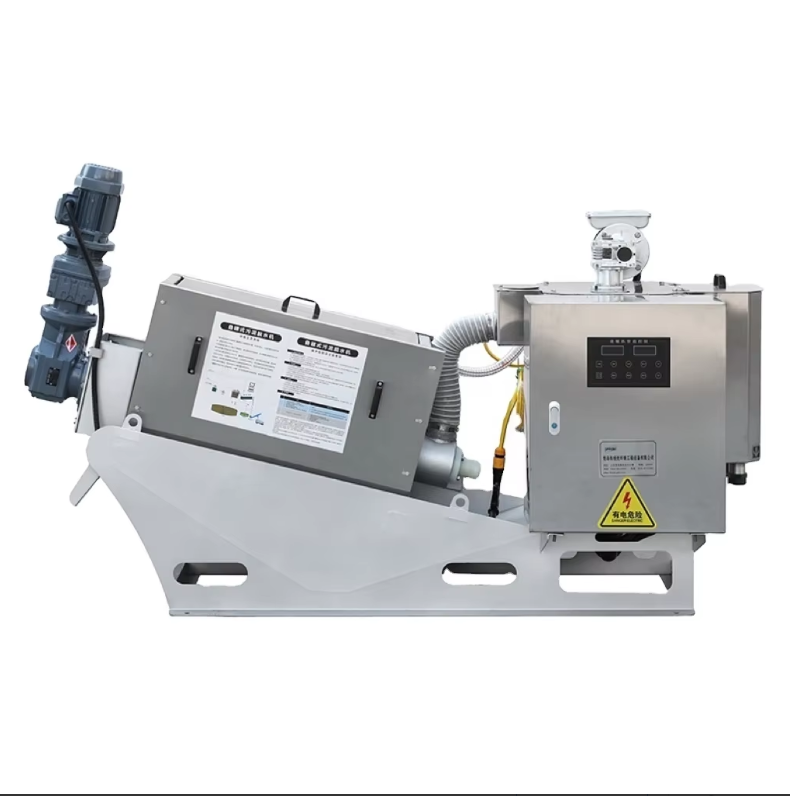
Hidraulinės sistemos gedimai nuosėdų džiovinimo mašinose
Žemo slėgio ar periodinio veikimo diagnozavimas
Žemas slėgis arba nestabilus hidraulinio stumoklio judėjimas dažniausiai kyla dėl siurblio neefektyvumo arba per ankstyvojo išleidimo vožtuvo perkrovos – abu šie defektai pažeidžia nuolatinę jėgą, reikalingą spaudimo įrenginio uždarymo metu filtracinės pyrago sutankinimui. Nepakankamas sutankinimas palieka likutinį purviną skystį kamerose, todėl gaunami drėgni ir sunkiai tvarkomi kietieji likučiai. Pradėkite nuo siurblio išleidimo srauto patikrinimo apkrova, palygindami jį su jo nurodyta galia; srauto matuoklio bandymas greitai nustato tūrinį nuostolį, kuris atsiranda dėl vidinio ausimo. Toliau patikrinkite slėgio išleidimo vožtuvo sėdynę dėl priemaišų – net 5 mikronų dalelė gali užkirsti kelią visiškam užsidarymui ir leisti slėgiui nukristi. Taip pat ištirkite krypties valdymo vožtuvų solenoidus ir pilotines linijas: lakų nuosėdos gali sukelti stūmuko prilipimą ir vėlavimą aktyvuojant. Kadangi užterštumas sukelia 75–80 % hidraulinių gedimų, būtina paimti skysčio mėginį ir išmatuoti dalelių kiekį bei klampumą. Slėgio manometro rodyklės šuoliavimas, kai juda plokštės, rodo oro įtraukimą – dažniausiai dėl laisvos įsiurbimo linijos, o svyruojantis slėgis gali reikšti įtrūkusią stūmoklio sandarinę žiedą, leidžiančią vidinį slėgio nuotėkį. Izoliuokite pagrindinį cilindrą ir patikrinkite jį slėgiu, kad patvirtintumėte defektą. Sistemingas trikčių šalinimas – nuo siurblio iki cilindro – atkuria numatytą, didelės jėgos veikimą, kuris yra būtinas optimaliam kietųjų dalelių užfiksavimui.
Aušinimo skysčio nuotėkio ir sandarinimo elementų senėjimo nustatymas aukšto slėgio grandinėse
Išoriniai nuotėkiai per cilindro stiebus, vožtuvų kolektorius ar žarnų jungtis yra lengvai pastebimi – tačiau vidinių sandarinimo elementų susidėvėjimas aukšto slėgio grandinėse dažnai lieka nepastebėtas, kol ciklo trukmės pradeda pailgėti arba įsijungia saugos signalizacija. Poliuretano ir nitrilo sandarinimo elementai susidėvi, kai juos veikia vanduo ar agresyvios cheminės medžiagos, išsklendžiančios iš dumblo, dėl ko jie pabursta, įtrūksta ar praranda tampriąją savo savybę. Stiebo sandarinimo elemento gedimas leidžia kiekvieno judėjimo metu prasiskverbti plonai skysčio plėvelės sluoksniui, kas palaipsniui sumažina rezervuaro tūrį ir sistemos slėgį. Norėdami aptikti mikronuotėklius, visus sujungimus reikia kruopščiai išvalyti, o po to paleisti įrenginį normaliomis apkrovomis ir tikrinti naudojant UV dažiklį bei juodąją šviesą. Prioritetinę vietą patikrinimui turėtų užimti pagrindinio stūmoklio sandarinimo komplektas: abrazyvus dumblas pagreitina lūpų nusidėvėjimą, sutrumpindamas eksploatavimo trukmę 20–40 % lyginant su švaresnėmis aplikacijomis. Taip pat būtina patikrinti kvėpavimo dangtelius ir talpos sandarinimo tarpiklius – užsikimšęs kvėpavimo dangtelis gali priversti slėginį orą prasiskverbti pro pažeistus sandarinimo elementus grįžtant skysčiui. Keičiant sandarinimo elementus, būtina tiksliai laikytis gamintojo nustatytų leistinų nuokrypių sumos specifikacijų ir naudoti tik originalius priekinės dalies (gland) komponentus; net vienas deformuotas dėvėjimosi žiedas gali sukelti stiebo nesutapimą ir pakartotinius gedimus. Cilindro stiebo paviršius turi būti lygus ir nešarvuotas – nelygus paviršius veikia kaip šiurkštus šlifavimo popierius naujiems sandarinimo elementams. Reguliarios paviršiaus valymo procedūros ir mėnesinis lašėjimo dažnio registravimas esant nuolatinėms eksploatacijos sąlygoms padeda aptikti sandarinimo elementų susidėvėjimą dar prieš visiškai prarandant slėgį.
Užterštumo sukelto vožtuvų lizdavimo ir skysčio suskaidymo šalinimas
Užterštumas yra pagrindinis vožtuvų prilipimo ir skysčio susidėvėjimo veiksnys nuotekų džiovinimo įrenginiuose, kur drėgnos, abrazyvinės aplinkos nuolat kelia iššūkį sistemos švarumui. Net 2–5 mikronų dydžio dalelės gali užsikimšti vožtuvų stumbro kanalus, sukeliant lėtą perjungimą ar visišką užstrigimą – taip sutrikdoma tikslus atidarymo/uzdarymo seka, būtina patikimam veikimui. Iš siurblio ar cilindro susidėvėjimo susidariusios metalo šukos katalizuoja alyvos oksidaciją, sukuriančią dumblo ir lakštinio nuosėdų sluoksnį, kuris padidina bendrą rūgštingumo skaičių (TAN) ir sumažina dielektrinę stiprybę. Norint pašalinti prilipimą, vožtuvų bloką reikia nuplauti didelio slėgio švariu skysčiu; jei tai nepavyksta, reikia išmontuoti vožtuvą ir ultragarsu išvalyti stumbro. Norint išlaikyti ISO 4406 švarumo klasę 16/14/11 ar geriau maksimalaus naudojimo metu, įdiekite „kidney-loop“ filtravimo grandinę. Šlapio turinį reikia stebėti labai atidžiai – emulsijos sumažina slidumą, todėl jo kiekis neturėtų viršyti 200 ppm. Tamsėjęs, degintu kvapu skystis rodo pažengusį susidėvėjimą: visiškas išpilimas, nuplovimas ir naujas pripildymas yra privalomi. Ilgalaikiam patikimumui rezervuarą reikia įrengti aukštos efektyvumo džiovinamaisiais kvėpavimo filtrais ir kas 500 darbo valandų atlikti numatytą alyvos analizę. Šis protokolas leidžia laiku aptikti užterštumą – taip neleidžiama klampumo sumažėjimui, vožtuvų prilipimui ir netolygiems stūmoklio judėjimams – todėl hidraulinės sistemos komponentų tarnavimo trukmė ilginama.
Prastas nuotekų džiovinimo našumas: drėgnas filtracinis pyragas ir drumzlinas filtratas
Drėgnas filtracinis pyragas: priežastys, susijusios su polimerų dozavimu ir nuotekų dumblo paruošimu
Tikslus polimerų dozavimas ir veiksmingas nuotekų dumblo paruošimas yra pagrindas sausam filtraciniam pyragui gauti. Nepakankamas dozavimas sukuria silpnas flokules, kurios išlaiko susietą vandenį; per didelis dozavimas sukuria šeimininko jautrius agregatus, kurie užsikemša filtracinę medžiagą. Bandymai indeliuose vis dar yra aukso standartas nustatant optimalų polimerų tipą ir dozę – dažniausiai aukšto molekulinio svorio katijoniniai polimerai su 30–50 % krūvio tankiu miestų mišriems dumbliams. Šaltinių duomenys rodo, kad optimizuotas paruošimas gali padidinti pyrago kietųjų dalių kiekį 3–5 procentiniais punktais, tuo pačiu sumažinant polimerų sunaudojimą iki 20 % (Miestų lyginamasis tyrimas, 2022 m.). Dumblo pH, temperatūra ir aukštupio biologinių procesų stabilumas taip pat veikia paruošimo efektyvumą. Eksploatuotojai turėtų pakartotinai įvertinti polimerų pasirinkimą po reikšmingų įtekėjimo savybių pokyčių arba sezoninių temperatūros svyravimų, kad būtų išlaikytas nuolatinis nuotekų džiovinimo rezultatas.
Drėgnas filtratas: filtrausiosios medžiagos pažeidimas, užsikimšimas ir kietųjų dalelių pernešimas
Drėgnas filtratas dažniausiai rodo pažeistą filtrausiosios medžiagos vientisumą arba kietųjų dalelių apejimą. Švelniosios skylutės, plyšiai ar siūlių gedimai leidžia dumblinėms dalelėms praeiti per filtrą, o užsikimšimas – kurį sukelia aliejai, tepalai ar koloidinės smulkios dalelės – sumažina pralaidumą ir verčia kietąsias daleles patekti į filtratą. Profilaktika prasideda kasdienėmis vizualinėmis patikromis bei tvarkinga valymo tvarka: po kiekvieno ciklo – žemo slėgio vandens plovimas ir periodiškai – rūgštiniai plovimai, kad ištirptų mineralinės nuosėdos. Filtrausiosios medžiagos keiskite, jei pastebite matomą pažeidimą ar sumažėjusį srautą – laiku atliekant keitimą kas 2000–3000 valandų galima išvengti netikėtų sustojimų ir užtikrinti filtrato skaidrumą žemiau 50 NTU (pramonės eksploataciniai duomenys, 2023 m.). Tiesioginės drumzlinumo stebėsenos sistema suteikia ankstyvą įspėjimą; staigūs drumzlinumo šuoliai dažnai būna prieš pat filtrausiosios medžiagos sugenda. Užtikrinkite vienodą pyrago išmetimą ir tinkamą aukšto slėgio purškimo čiurklių išdėstymą, kad apsaugotumėte naują filtrausiąją medžiagą nuo perankstinio susidėvėjimo.
Dumblo savybės, lemiančios eksploatavimo sutrikimus dumblo džiovinimo įrenginiuose
Abrazyvus ar užsikimštantis dumblys, veikiantis plokštes, sandarinimus ir ciklo stabilumą
Abrazyvūs dalelių – tokios kaip smėlis, šlakas ar cheminiai nuosėdų – greitina filtravimo plokščių, sandarinimų ir kitų kritinių paviršių nusidėvėjimą. Net vidutinis šlako kiekis suardo plokščių dangą ir pažeidžia sandarinimų vientisumą, todėl atsiranda netikėti slėgio kritimai ir nestabilūs ciklo laikai. Užsikimšantis dumblys – turintis daug lipnių organinių medžiagų ar pluoštinės medžiagos – greitai užkimša filtravimo audinius ir sukelia netolygią pyrago formavimąsi, todėl hidraulinė sistema priversta veikti padidintu slėgiu. Tai padidina mechaninę apkrovą, sutrumpina techninės priežiūros intervalus ir didina grandininio gedimo riziką. Nepatikrinus reguliariai įtekėjimo dumblo charakteristikų, eksploatuotojai susiduria su vis dažnesniais neplanuotais sustojimais, sumažėjusiu našumu ir didėjančiomis remonto sąnaudomis.
Žemo kietųjų dalelių kiekio įtekėjimas ir trūkstamas sutankinimas, sukeliantys pratęstus ciklo laikus
Nuosėdų dumblys su mažu sausųjų medžiagų kiekiu – dažniausiai žemesnis nei 2 % – perpildo nuotekų drenavimo etapą pertekliniu laisvu vandeniu. Įrenginys turi apdoroti žymiai didesnius skystųjų tūrius, kad pasiektų reikiamą nuosėdų sausumą, todėl ciklo trukmė labai pailgėja. Ši netinkamai veikimo būklė dažniausiai rodo nepakankamą ankstesnį nuosėdų sutankinimą, kai gravitaciniai ar mechaniniai sutankintuvai negali tiekti nuoseklaus, aukštesnio sausųjų medžiagų kiekio maitinimo mišinio. Ilgesni ciklai padidina energijos ir polimerų sunaudojimą, o taip pat apkrauna hidraulines ir mechanines sistemas – tai padidina karščio kaupimosi, sandarinimo elementų nuovargio ir komponentų ankstyvo ausimo riziką.
Mechaninis ausimas ir konstrukcinės problemos nuosėdų drenavimo įrenginiuose
Mechaninis susidėvėjimas yra viena pagrindinių neplanuotos prastovos priežasčių: 2023 m. miestų nuotekų valymo įmonių techninės priežiūros auditas nustatė, kad daugiau kaip 25 % įrangos gedimų kyla dėl nekontroliuojamo susidėvėjimo arba konstrukcinio nuovargio. Kartotinis aukšto slėgio ciklinimas – kartu su šlapiuose nuotekose esančiu šluoštiniu purvu – pamažu suardo filtravimo plokštes ir rėmus, sukelia netolygią pyrago formavimąsi, aplenkimo nutekėjimą ir galiausiai plokščių įtrūkimus. Eksploatuotojai turėtų reguliariai atlikti vizualines patikras, ieškodami duobučių, išsivynimo ar storio sumažėjimo, taip pat naudoti ultragarso matuoklius medžiagos praradimui tiksliai įvertinti; jei plokščių storis sumažėja daugiau nei 10 % nuo pradinės specifikacijos, jas reikia nedelsiant keisti, kad būtų išvengta katastrofiško gedimo. Rėmo deformacija – dažnai dėl hidraulinio perkrovimo arba korozijos, kurią sukelia kondicionieriai, tokie kaip geležies chloridas, – sutrikdo plokščių paketo lygiavimą ir padidina apkrovą cilindrams bei sandarinimams. Proaktyvi priežiūra apima varžtų veržimo momentų tikrinimą, suvirintų jungčių patikrą dėl nuovargio įtrūkimų ir koroduotų atraminės sijos keitimą dar prieš tai, kai jos pažeistų visos įrangos konstrukcinę vientisumą.
Dažniausiai paskyrančių klausimų skyrius
Kas sukelia žemą slėgį ar netolygius hidraulinius judesius nuotekų džiovinimo įrenginiuose?
Žemas slėgis ar netolygūs hidrauliniai judesiai dažniausiai kyla dėl siurblio neefektyvumo, per ankstyvo išleidimo vožtuvo perkrovos, krypties valdymo vožtuvų problemų ar užterštumo. Sistemingas trikčių šalinimas padeda tiksliai nustatyti ir pašalinti problemą.
Kaip aptikti mikroprabėgimus aukšto slėgio hidraulinėse sistemose?
Mikroprabėgimus galima aptikti paleidus sistemą apkrova, naudojant UV dažiklį kartu su juodąja šviesa ir užtikrinant, kad visi sujungimai būtų švarūs apžiūrai. Reguliarus paviršiaus valymas ir mėnesinis įrašymas taip pat gali suteikti ankstyvą įspėjimą apie sandarinimo elementų susidėvėjimą.
Koks yra pagrindinis vožtuvų prilipimo priežastis nuotekų džiovinimo įrenginiuose?
Užterštumas yra pagrindinė vožtuvų prilipimo priežastis, kai mažos dalelės užsikimša vožtuvų stumbriuose ir sutrikdo jų veikimą. Aukštos efektyvumo filtracija ir reguliarus alyvos analizavimas gali sumažinti užterštumo sukeltas problemas.
Kaip nuotekų charakteristikos veikia džiovinimo našumą?
Abrazyvūs dalelių ir užteršto dumblo kiekiai pagreitina nusidėvėjimą ir padidina ciklo trukmę. Maitinimo medžiagos charakterizavimas bei aukščiau esančios paruošiamosios operacijos, pvz., sutankinimas, gali padėti optimizuoti bendrą našumą.
Kokie techninės priežiūros metodai neleidžia filtravimo plokščių pažeidimų?
Reguliarūs patikrinimai dėl nusidėvėjimo, ultragarso matavimai medžiagos praradimui nustatyti, tinkamas varžtų veržimo momentas bei korozijai ar nuovargiui pažeistų detalių keitimas neleidžia filtravimo plokščių katastrofiškų versijų.
Turinys
- Hidraulinės sistemos gedimai nuosėdų džiovinimo mašinose
- Prastas nuotekų džiovinimo našumas: drėgnas filtracinis pyragas ir drumzlinas filtratas
- Dumblo savybės, lemiančios eksploatavimo sutrikimus dumblo džiovinimo įrenginiuose
- Mechaninis ausimas ir konstrukcinės problemos nuosėdų drenavimo įrenginiuose
-
Dažniausiai paskyrančių klausimų skyrius
- Kas sukelia žemą slėgį ar netolygius hidraulinius judesius nuotekų džiovinimo įrenginiuose?
- Kaip aptikti mikroprabėgimus aukšto slėgio hidraulinėse sistemose?
- Koks yra pagrindinis vožtuvų prilipimo priežastis nuotekų džiovinimo įrenginiuose?
- Kaip nuotekų charakteristikos veikia džiovinimo našumą?
- Kokie techninės priežiūros metodai neleidžia filtravimo plokščių pažeidimų?