 EN

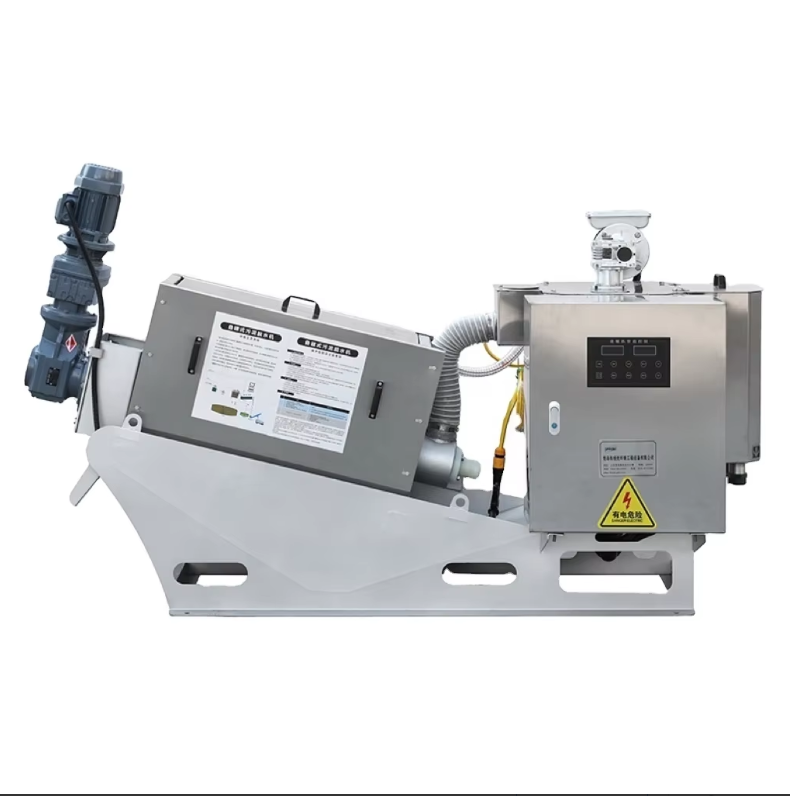
Неисправности хидрауличког система у машинама за девадрацију луда
Дијагностика ниског притиска или интермитантног покретања
Низак притисак или нерационално хидраулично кретање рама обично потиче од неефикасности пумпе или прерано прелаз релифе клапана обоје подривају конзистентну снагу потребну током затварања штампе за компактну филтерску колачу. Недостатак компекције оставља остатак луге у коморима, што даје влажне, неуправљиве чврсте материје. Почните проверењем излазног проток напомпе под оптерећењем према њеном номиналном капацитету; тест протокмера брзо идентификује обимне губитке због унутрашњег зноја. Затим проверите седиште клапана за ослабљење притиска на остатке. Чак и 5-микронске честице могу спречити потпуно затварање и крварење притиска. Такође испитајте соленоиде и пилот линије усмерног контролног вентила: наткуп лака може изазвати залепљење катуле и одложено покретање. Пошто контаминација изазива 75-80% хидрауличких неуспјеха, потребно је узорковање течности за број честица и вискозност. Поскочни пресомер током кретања плоче указује на уношење ваздуха често из лабаве усјечне линије док флуктуирање притиска може указивати на пукотину пломбе клизма која омогућава унутрашњи заобилазак. Изолирајте и испробајте притисак главног цилиндра да бисте потврдили. Методично решавање проблемаод пумпе до цилиндрауношава предвидиво, покретање велике снаге које је критично за оптимално улазак чврстих материја.
Идентификовање пропуста и деградације запечатања у коловима под високим притиском
Спољашње пропусте на шипцима цилиндра, колекторима клапана или фитингама за црево су лако видљивеали унутрашња деградација запечатка у коловима високог притиска често не примећује се док се циклови не продуже или се не активирају безбедносни аларми. Полиуретанови и нитрилни пломби се разлагају када су изложени води или агресивним хемикалијама које се изливају из кал, што доводи до отецања, пукотина или губитка еластичности. Повреда запљушкања штапа омогућава да танки филм течности избегне по удару, постепено исцрпљајући запремину резервоара и смањујући притисак система. Да бисте пронашли микро-уцеке, темељно очистите све везе и покретите јединицу под нормалним оптерећењем док прегледате УВ боју и црну светлост. Приоритетно прегледајте главну паковање: абразивни кал убрзавају зношење усна, скраћујући живот 20~40% у поређењу са чистијим апликацијама. Такође проверите капа за дисање и заплене резервоара. Запушћен дишач може присилити ваздух под притиском да прође кроз компромитоване затварања током повратка течности. Када мењате пломбе, строго се придржавајте произвођача толеранције у спецификацијама за спајање и користите оригиналне компоненте жлезда; чак и један деформисани прстен за износ може погрешно изједначити штап и изазвати понављање неуспјеха. Уверите се да је површина шипке цилиндра глатка и без корозије груба завршна боја делује као шлифовац на новим запечаткама. Рутинска брисање и месечно снимање брзине капи у конзистентним условима рада помаже откривању деградације пломбе пре него што се појави потпуни губитак притиска.
Преодорање контаминације изазване залепљивањем вентила и разломом течности
Загађење је главни покретач залепљења вентила и деградације течности у машинама за девадрацију калја, где влажна, абразивна окружења стално изазивају чистоћу система. Частице од само 25 микрона могу заглавити качке клапана, узрокујући споро померање или потпуни напад и поремећавање прецизне секвенце отварања/затварања потребне за поуздано функционисање. Метални фрагменти од зноја помпе или цилиндра катализују оксидацију уља, стварајући кал и лак који повећавају укупни број киселина (ТАН) и ерозирају диелектричну чврстоћу. Да би се решило залепљење, блокирајте блок клапана високобрзом чистом течношћу; ако се не реши, разградите и ултрасонично очистите кату. Уградити кола за филтрацију бубрежне петље како би се одржао код чистоће ИСО 4406 16/14/11 или бољи током пиковог рада. Упорно пратите садржај водеемулзије смањују мастивост, а циљни нивои треба да остану испод 200 ппм. Тъмни, запаљени мирис течности сигнализују напредну деградацију: потпуна одводња, исплав и пуњење нису подложни преговарању. За дугорочну поузданост, опремите резервоар високоефикасним респираторима за осушивање и изведите планиране анализе уља сваких 500 радна сата. Овај протокол рано ухвати контаминацију, спречавајући разбијање вискозитета, липи клапане и нерегуларно кретање рама, чиме се продужава живот компоненте у хидрауличком систему.
Слаба перформанса деватрирања: мокра колача и мучни филтрат
Мокри филтерски колач: узроци повезани са дозирањем полимера и кондиционирањем луда
Прецизно дозирање полимера и ефикасно усвајање калја су основне за постизање суве филтерске колаче. Недозирање производи слабе флаке који задржавају везану воду; предозирање ствара агрегате осетљиве на скијање који слепу филтрирају медије. Испитивање у течности са стаклама остаје златни стандард за одређивање оптималног типа полимера и дозетипично високомолекуларних катионских полимера са густином наплате од 30 до 50% за комуналне мешане калје. Пољски подаци показују да оптимизовано кондиционирање може повећати чврсте токове за 35 проценатних поена док смањује употребу полимера до 20% (Муниципална бенчмаркинг студија, 2022). ПХ, температура и стабилност биолошког процеса исто тако утичу на ефикасност кондиционирања. Оператори треба да поново проценију избор полимера након значајних промена у утицају или сезонских промена температуре како би се одржали конзистентни резултати одводњења.
Мракви филтрат: оштећење филтерске тканине, слепило и преношење чврстих материја
Мракви филтрат обично указује на угрожену интегритет филтерске тканине или заобилазак чврстих материја. Пинхоурови, рушења или пропад швака омогућавају пролаз честица кал, док заслепљење узроковано уљима, мастима или колоидалним фином смањује пролазност и присиљава чврсте материје у филтрат. Превенција почиње свакодневним визуелним прегледама и дисциплинованим режимом чишћења: прање водом ниског притиска након сваког циклуса и периодично прање киселинама како би се растворила минерална скала. Заменити тканине које показују видљиву оштећење или смањен протокпроактивна замена сваких 2.000-3.000 сати избегава непланирано време застајања и одржава прозрачност филтрације испод 50 НТУ (индустријски оперативни подаци, 2023) Онлине праћење мутљивости пружа рано упозорење; изненадни шип често претходи падиви тканине. Обезбеђивање равномерног испуштања колача и правилно изравнивање млазница за прскање под високим притиском још више штити нове тканине од прераног зноја.
Карактеристике луда који воде к оперативним неуспјехама у машинама за деватрирање луда
Абразивни или угрижавајући слуз који утичу на плоче, пломбе и стабилност циклуса
Абразивне честицекао што су песок, песок или хемијски опекоциубрзавају хабање на филтерским плочама, пломбама и другим критичним површинама. Чак и умерен садржај песка ерозира премазе плоча и угрожава интегритет пломбе, што доводи до неочекиваног пада притиска и непостојаног времена циклуса. Опуштање калјабогатог лепљивим органским материјалима или влаканастима материјалимабрзо заслепљује филтерске тканине и узрокује неравномерно формирање колача, присиљавајући хидраулички систем да ради при повишеном притиску. То повећава механички напор, скраћује интервали одржавања и повећава ризик од каскадних неуспеха. Без рутинске карактеризације хране, оператери се суочавају са повећањем непланираног времена простора, смањеним промјетом и повећањем трошкова поправке.
Ниско чврстих материја у храни и густилости који узрокују продужено време циклуса
Опад са малим садржајем сувих чврстих материјаобично испод 2%преоптерећује фазу деватрирања вишоком слободне воде. Машина мора обрадити знатно веће количине течности да би се постигла циљана сувоћа колача, што драстично продужава трајање циклуса. Ова неефикасност најчешће одражава недовољно гушћење горе по поток, где гравитација или механички гушћења не могу да пруже доследну храну са већим чврстим материјама. Продужени циклуси повећавају потрошњу енергије и полимера док подстичу хидрауличке и механичке системе, повећавајући ризике од наткупљања топлоте, умора пломбе и прерано зношење компоненти.
Механичко зношење и структурна питања у опреми за деватрирање луда
Механичка деградација је главни узрок непланираног времена простоја, а ревизија одржавања општинских станица за отпадне воде из 2023. године приписала је више од 25% неуреда опреме неконтролисаном зноју или структурном умору. Поновљено циклусирање високим притискому комбинацији са абразивним песком у блатупостепено ерозира филтерске плоче и оквире, узрокујући неравномерно формирање колача, пропуст бипаса и евентуално пуцање плоче. Оператори треба да обављају редовне визуелне инспекције за јаме, деформацију или смањење дебљине и користе ултразвучне мерење за квантификовање губитка материјала; ређење плоча које прелази 10% првобитне спецификације захтева хитну замену како би се спречио катастрофални неуспех. Извраћање оквирачесто од хидрауличког преоптерећења или корозије изазване кондиционерима као што је железни хлориднеисправља плочу паковања и појачава оптерећење цилиндра и пломби. Проактивно одржавање укључује проверу вртећег момента буца, инспекцију заваривачких зглобова на пукотине од умора и замену кородираних оппорних греда пре него што угрозе структурни интегритет целе машине.
Подела за често постављене питања
Шта узрокује низак притисак или неуређене хидрауличке покрете у машинама за девадрацију калја?
Ниски притисак или неуређени хидраулички покрети обично су резултат неефикасности пумпе, прерано прелазак релифе клапана, проблеми са контролним клапаном или контаминације. Методично решавање проблема може помоћи да се тачно идентификује и реши проблем.
Како се могу открити микро-уцеци у хидрауличким системима под високим притиском?
Микро-уцека се може открити тако што се систем покреће под оптерећењем, користећи УВ боју са црним светлом и осигурајући да су све везе чисте за инспекцију. Редовно брисање и месечно сечење дрвета такође могу бити рано упозорење на разлазак печати.
Који је главни узрок залепљења вентила у машинама за девадрацију калја?
Загађење је главни узрок залепљења вентила, где се мале честице заглаве у вентил и нарушавају функцију. Високоефикасна филтрација и редовна анализа уља могу смањити проблеме повезане са контаминацијом.
Како карактеристике калја утичу на перформансе девадрације?
Абразивне честице и прљављак убрзавају хабање и продужују трајање циклуса. Карактеризација хране и припреме горе као што је гушћење могу помоћи у оптимизацији укупне перформанси.
Које методе одржавања спречавају оштећење филтерске плоче?
Редовни инспекције на зношење, ултразвучно мерење губитка материјала, осигурање одговарајућег вртача бута и замена кородираних или уморених компоненти спречавају катастрофалне пропад филтерских плоча.
Sadržaj
- Неисправности хидрауличког система у машинама за девадрацију луда
- Слаба перформанса деватрирања: мокра колача и мучни филтрат
- Карактеристике луда који воде к оперативним неуспјехама у машинама за деватрирање луда
- Механичко зношење и структурна питања у опреми за деватрирање луда
-
Подела за често постављене питања
- Шта узрокује низак притисак или неуређене хидрауличке покрете у машинама за девадрацију калја?
- Како се могу открити микро-уцеци у хидрауличким системима под високим притиском?
- Који је главни узрок залепљења вентила у машинама за девадрацију калја?
- Како карактеристике калја утичу на перформансе девадрације?
- Које методе одржавања спречавају оштећење филтерске плоче?