 EN

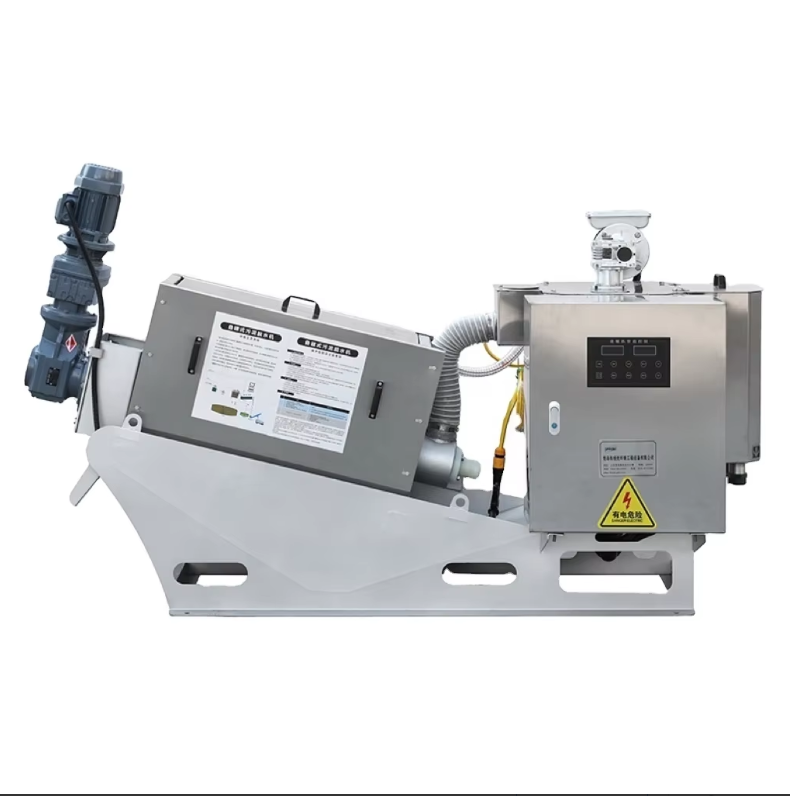
Hydraulijärjestelmän vikaantumiset lietteen kuivatuskoneissa
Alhaisen paineen tai epäsäännöllisen toiminnan diagnosointi
Alhainen paine tai epävakaa hydraulisen männän liike johtuu yleensä pumpun tehottomuudesta tai varhaisesta turvaläppänpäästä—molemmat heikentävät johdonmukaisen voiman saavuttamista puristusprosessin aikana, jolloin suodatinkakku tiivistyy. Riittämätön tiivistäminen jättää kammioihin jäännössuodattimaa, mikä johtaa kosteisiin ja hallitsemattomiin kiinteisiin aineksiin. Aloita tarkistamalla pumpun tuottama virtauskuormituksen alla sen nimelliskapasiteetin mukaisesti; virtausmittarin testi paljastaa nopeasti tilavuudellisen menetyksen sisäisen kulutuksen vuoksi. Tarkista seuraavaksi paineturvaläppäistuen likaantuminen—jo 5 mikrometrin kokoista hiukkasta riittää estämään täyden sulkemisen ja aiheuttamaan paineen laskun. Tarkasta myös suuntavalvontaläppien magneettiventtiilien ja ohjausputkien tila: lakkaantuminen voi aiheuttaa liukupisteen tarttumisen ja viivästynyt toiminta. Koska kontaminaatio aiheuttaa 75–80 %:n kaikista hydraulihäiriöistä, on nesteen otanta hiukkaslukua ja viskositeettia varten välttämätöntä. Painemittarin heilahtelu levyjen liikkuessa viittaa ilman sekoittumiseen—usein löysästä imuputkesta—ja vaihteleva paine voi olla merkki rakoilevasta piston tiivistyksestä, joka mahdollistaa sisäisen ohitustien. Erötä pääsylinteri ja testaa sitä paineella vahvistaaksesi havainto. Systemaattinen vianetsintä—pumpusta sylinteriin—palauttaa ennustettavan ja korkeavoimaisen toiminnan, joka on ratkaisevan tärkeää optimaalisen kiinteän aineen erottamisen kannalta.
Vuotojen ja tiivisteen kulumisen tunnistaminen korkeapaineisissa piireissä
Ulkoiset vuodot sylinterin tukipalkissa, venttiilijakajassa tai letkuliitoksissa ovat helposti havaittavissa – mutta sisäisen tiivisteen kulumista korkeapaineisissa piireissä ei usein huomata ennen kuin kiertoaika pidentyy tai turvallisuusvaroitukset aktivoituvat. Polyuretaani- ja nitriliitiivisteet kulumisevat, kun ne altistuvat vedelle tai lietteestä leivoutuville aggressiivisille kemikaaleille, mikä johtaa niiden turpoamiseen, halkeiluun tai joustavuuden menetykseen. Tukipalkin tiivisteen epäonnistuminen mahdollistaa ohuen nestekalvon vuotavan ulos jokaisen iskun yhteydessä, mikä vähentää hitaasti varastointiastian tilavuutta ja alentaa järjestelmän painetta. Mikrovuotojen paikantamiseksi kaikki liitokset on puhdistettava huolellisesti ja laite on ajettava normaalilla kuormalla, samalla kun tarkastus suoritetaan UV-väriaineella ja mustalla valolla. Tarkastuksen keskipisteeksi on asetettava päätyöntekijän tiivistepakkaus: kuluttavat lietteet nopeuttavat suun kulumista ja lyhentävät käyttöikää 20–40 % verrattuna puhtaampiin sovelluksiin. Tarkistetaan myös hengityskannakkeet ja säiliön tiivistykset – tukos hengityskannakkeessa voi pakottaa paineilmaa läpi heikentyneiden tiivistysten aikana nesteen palautuksen yhteydessä. Tiivisteen vaihdossa on noudatettava tarkasti valmistajan toleranssien kertymäspesifikaatioita ja käytettävä alkuperäisiä tiivistyspäätä; yksikin muovautunut kulutusrengas voi aiheuttaa tukipalkin epäkeskisen asennon ja toistuvia vikoja. Varmistetaan, että sylinterin tukipalkin pinta on tasainen ja ilman korroosiota – karkea pinta toimii kuin hienopaperi uusien tiivistysten pinnalla. Säännölliset pyyhkimiset ja kuukausittainen vuotomäärän kirjaaminen vakioitujen käyttöolosuhteiden alla auttavat havaitsemaan tiivisteen kulumista ennen täydellistä painehäviötä.
Saasteiden aiheuttaman venttiilin tarttumisen ja nesteen hajoamisen torjuminen
Saastuminen on pääasiallinen syy venttiilien tarttumiseen ja nesteiden laadun heikkenemiseen lieteen kuivatuskoneissa, joissa kostea ja kovaa kulutusta aiheuttava ympäristö haastaa jatkuvasti järjestelmän puhtautta. Jo 2–5 mikrometrin kokoiset hiukkaset voivat lukkiutua venttiilin liukusauvoihin, mikä aiheuttaa hitaata liikkumista tai täydellisen lukkiutumisen – ja häiritsee tarkkaa avaus/sulku-järjestystä, joka on välttämätön luotettavan toiminnan varmistamiseksi. Metallin sirpaleet, jotka syntyvät pumpun tai sylinterin kulumisesta, katalysoivat öljyn hapettumista, mikä tuottaa lietettä ja lakkaa, nostaa kokonaishappomäärän (TAN) ja heikentää eristyslujuutta. Venttiilien tarttumisen poistamiseksi venttiililohko on pesettävä suurella nopeudella puhdasta nestettä käyttäen; jos ongelma ei ratkea, venttiilin liukusauva on purkettava ja puhdistettava ultraäänillä. Asennetaan nielupiirin suodatusjärjestelmä, jotta saavutetaan ja ylläpidetään ISO 4406 -puhtaustaso 16/14/11 tai parempi huippukuormituksen aikana. Veden pitoisuutta on seurattava tarkasti – emulsioita muodostavat vesimäiset epäpuhtaudet vähentävät voitelutehokkuutta, ja tavoitetaso on pidettävä alle 200 ppm:n. Tummenenut ja polttavan hajuinen neste viittaa edistyneeseen laadun heikkenemiseen: täysi tyhjennys, pesu ja täyttö ovat ehdottomia. Pitkäaikaisen luotettavuuden varmistamiseksi säiliöön on asennettava korkean tehokkuuden kuivainilmansuodattimet ja öljyanalyysit on tehtävä säännöllisesti joka 500 käyttötunti. Tämä toimintosääntö havaitsee saastumisen varhaisessa vaiheessa – estäen viskositeetin heikkenemisen, venttiilien tarttumisen ja rammin epätasaisen liikkeen – ja siten pidentää koko hydraulijärjestelmän komponenttien käyttöikää.
Heikko suodatussuorituskyky: kostea suodatinkakku ja pilvinen suodatinliuos
Kostea suodatinkakku: syyt liittyvät polymeerin annostukseen ja lieteen konditionointiin
Tarkka polymeerin annostus ja tehokas lieteen konditionointi ovat perusta kuivalle suodatinkakkulle. Liian vähäinen annos tuottaa heikkoja flokkeja, jotka säilyttävät sitoutunutta vettä; liian suuri annos muodostaa leikkausherkkiä aggregaatteja, jotka tukkivat suodatinaineen. Pullossa tehtävä testaus on edelleen kultainen standardi optimaalisen polymeerityypin ja -annoksen määrittämiseksi – yleensä korkeamolekulaariset kationiset polymeerit 30–50 %:n varauksen tiukkuudella kaupunkisten sekalietteiden käsittelyyn. Käytännön tiedot osoittavat, että optimoidulla konditionoinnilla voidaan lisätä kakun kiintoainepitoisuutta 3–5 prosenttiyksikköä samalla kun polymeerin käyttö vähenee jopa 20 %:lla (Kaupunkien vertailututkimus, 2022). Lietteen pH-arvo, lämpötila ja ylävirtaan sijaitsevan biologisen prosessin vakaus vaikuttavat myös konditionoinnin tehokkuuteen. Käyttäjien tulisi arvioida uudelleen polymeerivalintaa merkittävien saapuvien lietteiden muutosten tai vuodenajan mukana tapahtuvien lämpötilamuutosten jälkeen, jotta dewatering-tulokset pysyvät tasaisina.
Pilvinen suodatinliuos: Suodinkangasvaurio, tukkeutuminen ja kiinteiden aineosien mukana kulkeutuminen
Pilvinen suodatinliuos viittaa yleensä heikentyneeseen suodinkankaan eheys- tai kiinteiden aineosien kiertoon. Neulonpierut, repäisytkät tai saumavauriot mahdollistavat lieteosasten pääsyn läpi, kun taas tukkeutuminen – joka johtuu öljyistä, rasvoista tai kolloidisista hieno-osaisista – vähentää läpäisevyyttä ja pakottaa kiinteät aineosat suodatinliuokseen. Estämisstrategia alkaa päivittäisillä visuaalisilla tarkastuksilla ja säännöllisellä puhdistusohjelmalla: alhaisen paineen vesipesu jokaisen käyttökerran jälkeen sekä ajoittaiset happopesut mineraalikalkin liuottamiseksi. Korvaa kangas, jossa on näkyviä vaurioita tai jonka virtaus on heikentynyt – ennakoiva vaihto joka 2 000–3 000 tuntia välttää suunnittelemattoman pysähtelyn ja säilyttää suodatinliuoksen selkeyden alle 50 NTU:n (teollisuuden toimintatiedot, 2023). Verkkopohjainen turbiditeettiseuranta antaa varhaisvaroitukset; äkilliset piikit ovat usein edeltävä merkki kangasvauriosta. Tasaisen suodatteen poisto ja korkeapaineisten suihkupesun suuttimien oikea sijoittaminen suojaavat uusia kankaita ennenaikaiselta kulumiselta.
Sedimentin ominaisuudet, jotka aiheuttavat käyttöhäiriöitä sedimentin kuivatuskoneissa
Kulumista aiheuttava tai tukkeutumista aiheuttava sedimentti vaikuttaa levyihin, tiivistimiin ja kierrosajon vakauttaan
Kulumista aiheuttavat hiukkaset – kuten hiekka, karkeat epäpuhtaudet tai kemialliset saostumat – kiihdyttävät suodatinlevyjen, tiivistimien ja muiden kriittisten pintojen kulumista. Jo kohtalainen karkeiden epäpuhtauksien määrä kuluttaa levyjen päällykkeitä ja heikentää tiivistimien toimintakykyä, mikä johtaa odottamattomiin paineenlaskuihin ja epätasaisiin kierrosaikoihin. Tukkeutumista aiheuttava sedimentti – joka on rikas tarttuvilla orgaanisilla aineilla tai kuituisilla aineilla – tukkii nopeasti suodinkangasta ja aiheuttaa epätasaisen sedimenttikakun muodostumisen, mikä pakottaa hydraulijärjestelmän toimimaan korkeammalla paineella. Tämä lisää mekaanista rasitusta, lyhentää huoltovälejä ja kasvattaa ketjureaktioiden riskiä. Ilman säännöllistä syöttöaineen karakterisointia käyttäjät kohtaavat yhä useammin ennattomia pysähdyksiä, vähenevän tuoton ja kohoavat korjauskustannukset.
Alhaisen kiintoainepitoisuuden syöttö ja paksuutusaukot aiheuttavat pidennettyjä kierrosaikoja
Savun matala kuiva-aineiden pitoisuus—yleensä alle 2 %—ylittää suodatusvaiheen liiallisella vapaalla vedellä. Koneen on käsiteltävä huomattavasti suurempia nestemäisiä tilavuuksia saavuttaakseen tavoitellun kakkuprosentin, mikä pidentää merkittävästi kiertoaikaa. Tämä tehottomuus johtuu useimmiten riittämättömästä ylävirtaisesta paksuutuksesta, jossa painovoima- tai mekaaniset paksuuttimet eivät tuota johdonmukaista, korkeampaa kiintoainepitoisuutta sisältävää syöttöä. Pidentyneet kierrot lisäävät energian ja polymeerin kulutusta sekä rasittavat hydrauliikkajärjestelmiä ja mekaanisia järjestelmiä—tämä lisää lämpötilan nousun, tiivisteen väsymisen ja komponenttien ennenaikaisen kulumisen riskejä.
Mekaaninen kuluminen ja rakenteelliset ongelmat savun suodatuslaitteissa
Mekaaninen rappeutuminen on johtava syy suunnittelemattomaan käyttökatkoon, ja vuoden 2023 kunnallisten jätevesiasemien huoltotarkastus osoitti, että yli 25 % laitteiston vioista johtui tarkistamattomasta kulumasta tai rakenteellisesta väsymyksestä. Toistuva korkeapaineinen sykli – yhdistettynä lietteen hankausaineisiin – kuluttaa hitaasti suodatinlevyjä ja kehyksiä, mikä aiheuttaa epätasaisen suodatinkakkun muodostumisen, ohitusvuodon ja lopulta levyjen halkeilun. Käyttäjien tulisi suorittaa säännöllisiä visuaalisia tarkastuksia pisteiden, taipumien tai paksuuden vähentymisen varalta sekä käyttää ultraäänimittareita materiaalin menetyksen mittaamiseen; levyjen ohentuminen yli 10 % alkuperäisestä määritelmästä edellyttää välitöntä vaihtoa katastrofaalisen vian estämiseksi. Kehyksen vääntymä – usein hydraulisen ylikuormituksen tai esimerkiksi rautakloridin kaltaisten konditionointiaineiden aiheuttaman korroosion seurauksena – aiheuttaa levyjen pakkauman epäsuorakulmaisuuden ja lisää jännitystä sylintereihin ja tiivistimiin. Ennalta ehkäisevä huolto sisältää mutterien kiristysvoiman tarkistamisen, hitsausliitosten tarkastamisen väsymishalkeamien varalta sekä korrodoitujen tuentapalkkien vaihtamisen ennen kuin ne vaarantavat koko koneen rakenteellisen kokonaisuuden.
UKK-osio
Mikä aiheuttaa alhaisen paineen tai epäsäännölliset hydrauliset liikkeet lieteen kuivatuskoneissa?
Alhainen paine tai epäsäännölliset hydrauliset liikkeet johtuvat yleensä pumpun tehottomuudesta, varhaisesta turvaläppäylikuulustuksesta, suuntakäytön läppäongelmista tai saastumisesta. Systemaattinen vianmääritys auttaa paikantamaan ja korjaamaan ongelman.
Miten mikrovuodot korkeapaineisissa hydraulijärjestelmissä voidaan havaita?
Mikrovuodot voidaan havaita ajamalla järjestelmä kuormitettuna, käyttämällä UV-väriaineita ja mustaa valoa sekä varmistamalla, että kaikki liitokset ovat puhdistettuja tarkastusta varten. Säännölliset pyyhkimiset ja kuukausittainen lokitallennus voivat myös antaa varhaisen varoituksen tiivisteen kulumisesta.
Mikä on pääasiallinen syy venttiilien tarttumiseen lieteen kuivatuskoneissa?
Saastuminen on pääasiallinen syy venttiilien tarttumiseen, jolloin pienet hiukkaset lukitsevat venttiilin liukupinnat ja häiritsevät toimintaa. Korkeatehoinen suodatus ja säännöllinen öljyanalyysi voivat lieventää saastumiseen liittyviä ongelmia.
Miten lietteen ominaisuudet vaikuttavat kuivatussuorituskykyyn?
Kuluttavat hiukkaset ja saastuneen lietteen muodostuma kiihdyttävät kulumista ja pidentävät jaksojen kestoa. Syöttöaineen karakterisointi ja esikäsittely, kuten paksuuttaminen, voivat auttaa optimoimaan kokonaissuorituskykyä.
Mitkä huoltotoimet estävät suodatinlevyjen vaurioitumisen?
Säännölliset tarkastukset kulumisen varalta, ultraäänimittaukset materiaalin menetyksen arvioimiseksi, oikean kiinnitysruuvien kiristysmomentin varmistaminen sekä korrodoitujen tai väsymisilmiön alaisien komponenttien vaihto estävät suodatinlevyjen katastrofaalisia vikoja.
Sisällysluettelo
- Hydraulijärjestelmän vikaantumiset lietteen kuivatuskoneissa
- Heikko suodatussuorituskyky: kostea suodatinkakku ja pilvinen suodatinliuos
- Sedimentin ominaisuudet, jotka aiheuttavat käyttöhäiriöitä sedimentin kuivatuskoneissa
- Mekaaninen kuluminen ja rakenteelliset ongelmat savun suodatuslaitteissa
-
UKK-osio
- Mikä aiheuttaa alhaisen paineen tai epäsäännölliset hydrauliset liikkeet lieteen kuivatuskoneissa?
- Miten mikrovuodot korkeapaineisissa hydraulijärjestelmissä voidaan havaita?
- Mikä on pääasiallinen syy venttiilien tarttumiseen lieteen kuivatuskoneissa?
- Miten lietteen ominaisuudet vaikuttavat kuivatussuorituskykyyn?
- Mitkä huoltotoimet estävät suodatinlevyjen vaurioitumisen?