 EN

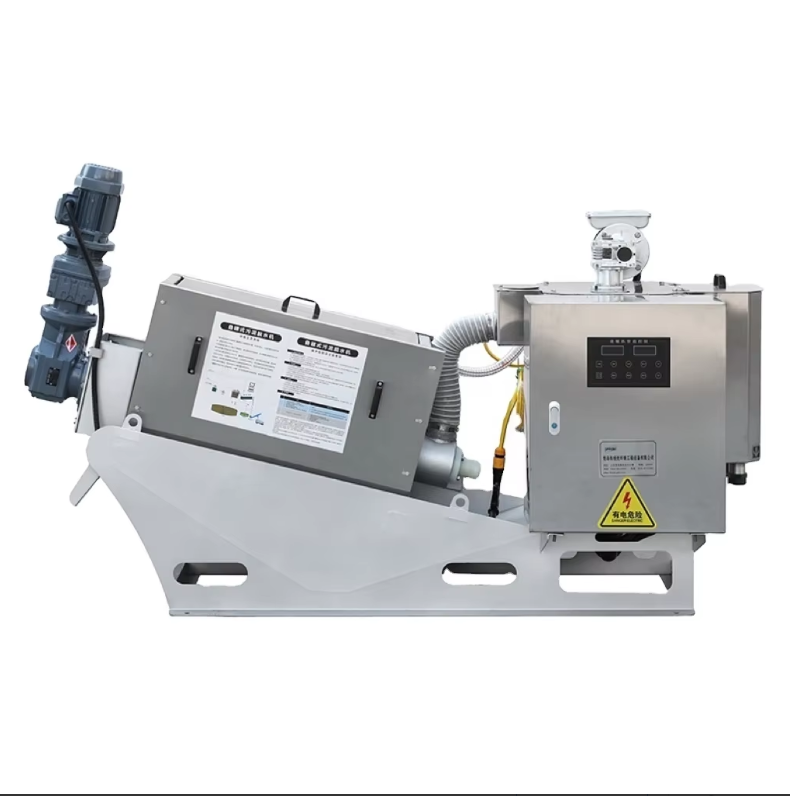
汚泥脱水機における油圧システムの故障
低圧または作動の不安定(断続的作動)の診断
低圧または油圧シリンダの不安定な動作は、通常、ポンプの効率低下またはリリーフバルブの早期作動(バイパス)に起因します。これらはいずれも、フィルターケーキを圧縮する際にプレス閉鎖中に必要な一定の力を損ないます。不十分な圧縮により、チャンバー内に残留スラリーが残り、湿ったまま扱いにくい固体が得られます。まず、負荷下におけるポンプの吐出流量を、その公称容量と照合して確認してください。流量計による測定を実施すれば、内部摩耗による体積損失を迅速に特定できます。次に、圧力リリーフバルブのシートに異物が付着していないか点検します。たとえ5マイクロメートルの微小な粒子であっても、バルブの完全閉止を妨げ、圧力を逃がす原因となります。また、方向制御バルブのソレノイドおよびパイロット配管も点検してください。ワニス状の堆積物がスプールの固着や作動遅延を引き起こすことがあります。油圧系の故障の75~80%は汚染が原因であるため、油の粒子数および粘度を測定するための油液サンプリングは必須です。プレート移動時に圧力計の針が跳ねる現象は、空気混入(多くは吸込配管の緩みが原因)を示唆しています。また、圧力の変動は、ピストンシールの亀裂による内部バイパスを示している可能性があります。主シリンダを分離し、加圧試験を実施して確認してください。ポンプからシリンダへと体系的にトラブルシューティングを行うことで、最適な固形物捕集に不可欠な、予測可能かつ高力の作動を回復できます。
高圧回路における漏れおよびシールの劣化の特定
シリンダロッド、バルブマニホールド、またはホース継手における外部漏れは目視で容易に確認できますが、高圧回路内の内部シールの劣化は、サイクル時間が延長したり安全警報が作動するまで検出されないことがよくあります。ポリウレタンおよびニトリル製シールは、スラッジから溶出する水分や腐食性化学物質にさらされると劣化し、膨潤、亀裂、あるいは弾力性の喪失を引き起こします。ロッドシールの破損により、1ストロークごとに薄い油膜が漏出するようになり、徐々にタンク内の油量が減少し、システム圧力が低下します。微小漏れを特定するには、すべての接続部を十分に清掃したうえで、通常負荷下で装置を運転しながら、UV染料とブラックライトを用いて点検を行ってください。特にメインラムのパッキン(シール)を優先的に点検してください:研磨性の高いスラッジはリップ部の摩耗を加速させ、比較的清浄な用途と比べて寿命を20~40%短縮します。また、ベントキャップおよびタンクのガスケットも点検してください。詰まったベントは、油の戻り時に圧力を受けた空気を劣化したシールの隙間から押し出す原因となります。シール交換時には、メーカー指定の公差累積仕様を厳密に遵守し、純正のグランド部品を使用してください。わずか1個の変形したウェアリングですら、ロッドの位置をずらし、再発故障を引き起こす可能性があります。シリンダロッド表面は滑らかで、腐食がないことを確認してください。粗さのある表面は、新品のシールに対してサンドペーパーのように作用します。日常的な拭き取り作業および一定の運転条件のもとでの月1回の滴下率記録により、完全な圧力喪失に至る前の段階でシールの劣化を早期に検出できます。
汚染によるバルブの固着および流体の劣化への対応
汚染は、スラッジ脱水機におけるバルブの固着および油液の劣化を引き起こす主な原因です。こうした機器は湿潤で研磨性の高い環境に常時さらされており、システムの清浄性が絶えず試されています。2~5マイクロメートルという極めて微小な粒子でもバルブスプールを詰まらせ、作動が遅れたり完全に固着したりする場合があります。これにより、信頼性のある運転に不可欠な精密な開閉順序が乱れます。ポンプやシリンダーの摩耗によって生じた金属片は油の酸化を促進し、スラッジやワニスの生成を招きます。その結果、全酸価(TAN)が上昇し、絶縁耐力が低下します。バルブの固着を解消するには、高流速の清浄な油でバルブブロックをフラッシュ洗浄します。それでも解消されない場合は、バルブを分解してスプールを超音波洗浄します。ピーク運転時においてもISO 4406清浄度等級16/14/11以上を維持するために、キドニーループ式フィルトレーション回路を設置してください。水分含有量は厳密に監視し、乳化状態による潤滑性の低下を防ぐため、目標値は200ppm以下に保つ必要があります。油液が黒変し、焦げ臭がする場合は、すでに高度な劣化が進行しています。この場合には、完全な油交換・フラッシュ洗浄・再充填が必須です。長期的な信頼性を確保するため、タンクには高性能デシカントベントを装備し、500時間ごとの定期的な油分析を実施してください。このプロトコルにより、汚染を早期に検出し、粘度の低下、バルブの固着、ラムの不規則な動作などを未然に防止し、油圧システム全体の部品寿命を延長できます。
脱水性能が劣る:湿ったケーキおよび濁った濾過液
湿ったフィルターケーキ:ポリマー添加量およびスラッジ凝集処理に関連する原因
正確なポリマー添加量と効果的なスラッジ凝集処理は、乾燥したフィルターケーキを得るための基本です。添加量が不足すると、結合水を保持する弱いフロックが形成され、過剰添加ではフィルター媒体を目詰まりさせる剪断に弱い凝集体が生成されます。ジャーテストは、最適なポリマーの種類および添加量を決定するための標準的手法であり、市町村混合スラッジには通常、分子量が高く、陽イオン性で電荷密度が30~50%のポリマーが用いられます。現場データによると、最適化された凝集処理により、ケーキ中の固形分濃度を3~5ポイント向上させるとともに、ポリマー使用量を最大20%削減できることが示されています(『市町村ベンチマーキング調査報告書』、2022年)。また、スラッジのpH、温度、および上流側の生物学的処理の安定性も凝集処理効率に影響を与えます。運転者は、流入水質の大幅な変化や季節による気温変動の後には、一貫した脱水性能を維持するためにポリマー選定を見直す必要があります。
濁った濾過液:フィルタクロスの損傷、目詰まり、および固形物の混入
濁った濾過液は、通常、フィルタクロスの健全性が損なわれているか、固形物が濾過工程をバイパスしていることを示します。ピンホール、裂け目、または継ぎ目部の破損により、スラッジ粒子が透過しやすくなり、一方で油分・グリースやコロイド状微粒子による目詰まり(ブラインディング)は、透水性を低下させ、結果として固形物が濾過液に混入します。予防策としては、まず毎日の目視点検と厳格な洗浄管理が重要です。各フィルタサイクル終了後に低圧水洗浄を行い、さらに定期的に酸洗浄を実施して無機スケールを溶解します。目に見える損傷や流量低下が確認されたフィルタクロスは直ちに交換してください。また、予防的交換として2,000~3,000時間ごとの交換を推奨します。これにより、予期せぬ停止を回避し、濾過液の濁度を50 NTU以下に維持できます(業界運用データ、2023年)。オンライン濁度モニタリングは早期警戒を可能にし、急激な数値上昇はしばしばフィルタクロスの破損に先行します。さらに、ケーキの均一な排出と高圧スプレー噴射ノズルの適切な位置合わせを確保することで、新品フィルタクロスの早期摩耗を防ぐことができます。
汚泥脱水機の運転障害を引き起こす汚泥の特性
フィルタプレート、シール、およびサイクル安定性に影響を与える研磨性または目詰まり性の汚泥
砂、砂利、化学沈殿物などの研磨性粒子は、フィルタプレート、シール、その他の重要な表面の摩耗を加速させます。わずかな砂利含量であっても、プレートのコーティングを侵食し、シールの密閉性を損なうため、予期しない圧力低下や不均一なサイクル時間の発生につながります。粘着性の有機物や繊維状物質を多く含む目詰まり性の汚泥は、フィルタクロスを急速に目詰まりさせ、不均一なケーキ形成を引き起こします。これにより、油圧システムが高圧で動作せざるを得なくなり、機械的応力が増加し、保守間隔が短縮され、連鎖的な故障リスクが高まります。定期的な供給汚泥の特性評価を行わないと、運用担当者は計画外のダウンタイムの増加、処理能力の低下、修理費用の増大に直面することになります。
固形分濃度が低く、濃縮工程に課題があるためにサイクル時間が延長される
乾固形分含量が低い(通常2%未満)の汚泥は、過剰な遊離水により脱水工程に過負荷をかけます。機械は目標のケーキ乾燥度を達成するために、大幅に増加した液体量を処理しなければならず、サイクル時間が著しく延長されます。この非効率性は、重力式または機械式濃縮装置による上流工程での濃縮不十分が最も多く、一定の高濃度供給液が得られていないことを示しています。サイクル時間の延長は、エネルギーおよびポリマー消費量の増加を招き、また油圧・機械システムに過度の負荷をかけるため、発熱、シールの疲労、部品の早期摩耗などのリスクが高まります。
汚泥脱水装置における機械的摩耗および構造上の問題
機械的劣化は、予期せぬダウンタイムの主な原因であり、2023年に実施された地方自治体の下水処理施設における保守点検によると、設備の故障の25%以上が、確認されなかった摩耗や構造疲労に起因している。反復的な高圧サイクルと、汚泥中に含まれる研磨性の粒子が組み合わさることで、フィルタープレートおよびフレームが徐々に摩耗・劣化し、不均一なケーキ形成、バイパスによる漏れ、最終的にはプレートの亀裂を引き起こす。運用担当者は、凹み、歪み、または厚さの減少を確認するための定期的な目視点検を実施し、超音波厚さ計を用いて材料の損失量を定量化すべきである。プレートの厚さが元の仕様値に対して10%以上減少した場合は、重大な破損を防ぐために直ちに交換が必要である。フレームの変形は、油圧過負荷や塩化鉄などの凝集剤による腐食が原因で生じることが多く、プレートパックの位置ずれを招き、シリンダーやシールへの応力を増大させる。予防保全には、ボルトの締付けトルクの確認、溶接部における疲労亀裂の点検、および構造全体の健全性を損なう前に腐食した支持梁の交換が含まれる。
よくある質問セクション
汚泥脱水機における低圧または不安定な油圧動作の原因は何ですか?
低圧または不安定な油圧動作は、通常、ポンプの効率低下、リリーフバルブの早期バイパス、方向制御バルブの不具合、または汚染によって引き起こされます。体系的なトラブルシューティングにより、問題の特定と解決が可能です。
高圧油圧システムにおける微小漏れを検出するにはどうすればよいですか?
微小漏れは、負荷をかけた状態でシステムを運転し、UV染料とブラックライトを用いること、および点検のためにすべての接続部を清掃しておくことで検出できます。また、定期的な拭き取りと月次での記録管理により、シールの劣化を早期に察知することも可能です。
汚泥脱水機におけるバルブの固着の主な原因は何ですか?
バルブの固着の主な原因は汚染であり、小さな粒子がバルブスプールに詰まり、機能を妨げます。高効率フィルターの使用および定期的な油分析により、汚染に起因する問題を軽減できます。
汚泥の特性は脱水性能にどのように影響しますか?
研磨性粒子および汚泥が摩耗を加速させ、サイクル時間を延長します。供給液の特性評価および濃縮などの上流工程による前処理により、全体的な性能を最適化できます。
フィルタープレートの損傷を防ぐための保守点検方法は何ですか?
摩耗の定期点検、超音波厚さ測定による材料減肉の確認、ボルト締め付けトルクの適正管理、腐食または疲労した部品の交換を行うことで、フィルタープレートの重大な破損を防止できます。