 EN

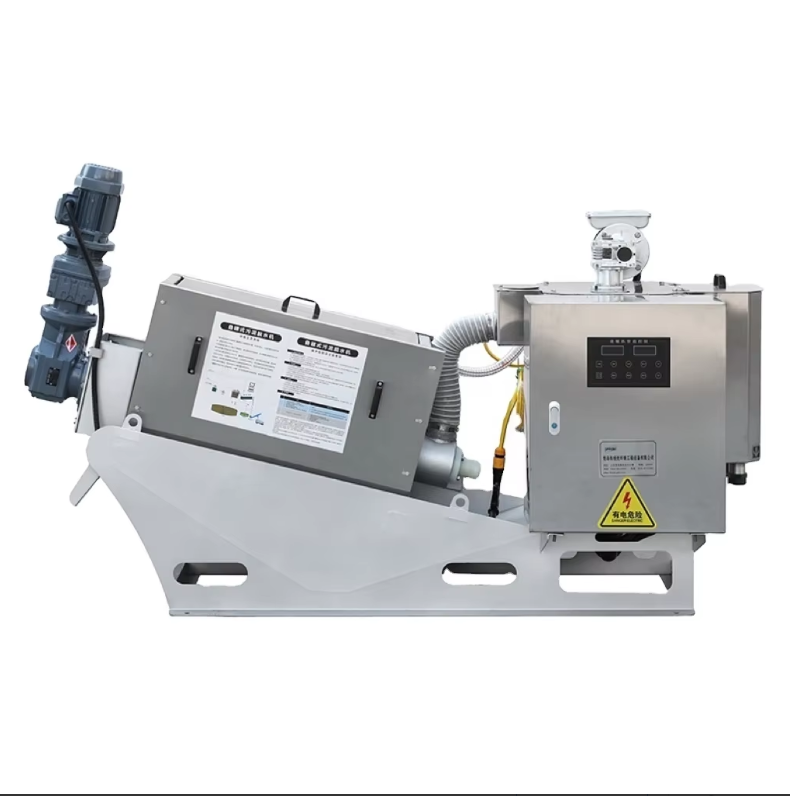
Неисправности гидравлической системы в машинах для обезвоживания осадка
Диагностика низкого давления или прерывистого срабатывания
Низкое давление или нестабильное движение гидравлического поршня обычно связаны с неэффективной работой насоса или преждевременным срабатыванием предохранительного клапана — оба этих фактора нарушают стабильное усилие, необходимое при закрытии пресса для уплотнения фильтрационного осадка. Недостаточное уплотнение оставляет в камерах остаточный шлам, в результате чего образуются влажные и трудноуправляемые твёрдые вещества. Прежде всего проверьте расход жидкости насоса под нагрузкой по сравнению с его номинальной производительностью; измерение расхода с помощью расходомера быстро выявит объёмные потери, вызванные внутренним износом. Далее осмотрите седло предохранительного клапана на наличие загрязнений — даже частица размером 5 мкм может препятствовать полному закрытию клапана и приводить к утечке давления. Также проверьте соленоиды направляющего распределителя и пилотные линии: образование лаковых отложений может вызывать залипание золотника и задержку срабатывания. Поскольку загрязнение является причиной 75–80 % гидравлических отказов, обязательным является отбор проб рабочей жидкости для анализа содержания частиц и вязкости. Прыгающая стрелка манометра во время перемещения плит указывает на наличие воздуха в системе — часто из-за ослабленной всасывающей линии, — а колебания давления могут свидетельствовать о трещине в уплотнительном кольце поршня, приводящей к внутренней утечке. Изолируйте основной цилиндр и проведите его испытание на герметичность под давлением для подтверждения. Системный поиск неисправностей — от насоса до цилиндра — восстанавливает предсказуемое и высокосиловое перемещение, критически важное для оптимального отделения твёрдых частиц.
Обнаружение утечек и деградации уплотнений в контурах высокого давления
Внешние утечки в местах штоков цилиндров, распределительных коллекторов клапанов или соединений шлангов легко обнаруживаются визуально — однако внутреннее разрушение уплотнений в контурах высокого давления зачастую остаётся незамеченным до тех пор, пока время цикла не увеличится или не сработают аварийные сигналы безопасности. Уплотнения из полиуретана и нитрила разрушаются при контакте с водой или агрессивными химическими веществами, вымываемыми из осадка, что приводит к набуханию, растрескиванию или потере эластичности. При разрушении уплотнения штока через него просачивается тонкая плёнка рабочей жидкости при каждом ходе, постепенно снижая объём жидкости в баке и уменьшая давление в системе. Для обнаружения микротечей тщательно очистите все соединения и запустите установку под нормальной нагрузкой, проводя осмотр с использованием флуоресцентного красителя и ультрафиолетового света. Особое внимание уделите уплотнению основного поршневого штока: абразивные осадки ускоряют износ уплотнительных губок, сокращая срок службы на 20–40 % по сравнению с более чистыми условиями эксплуатации. Также проверьте пробки-вентиляторы и прокладки бака: засорённый вентилятор может вызвать выброс сжатого воздуха через повреждённые уплотнения при возврате жидкости. При замене уплотнений строго соблюдайте допуски, указанные производителем для суммарной погрешности сборки, и используйте оригинальные компоненты сальника; даже одно деформированное направляющее кольцо может вызвать перекос штока и повторные отказы. Поверхность штока цилиндра должна быть гладкой и свободной от коррозии — шероховатая поверхность действует как наждачная бумага по новым уплотнениям. Регулярные протирки и ежемесячный учёт интенсивности капания в условиях стабильной эксплуатации позволяют выявить деградацию уплотнений задолго до полной потери давления.
Устранение залипания клапанов и разрушения жидкости, вызванных загрязнением
Загрязнение является основной причиной заклинивания клапанов и деградации рабочей жидкости в машинах для обезвоживания осадка, где влажная и абразивная среда постоянно нарушает чистоту системы. Частицы размером всего 2–5 мкм могут заблокировать золотниковые клапаны, вызывая медленное переключение или полную заклинивание — что нарушает точную последовательность открытия/закрытия, необходимую для надёжной работы. Металлические частицы, образующиеся при износе насосов или цилиндров, ускоряют окисление масла, приводя к образованию шлама и лаковых отложений, повышению общего кислотного числа (TAN) и снижению диэлектрической прочности. Для устранения заклинивания промойте блок клапанов потоком чистой жидкости высокой скорости; если проблема не устранена, разберите клапан и произведите ультразвуковую очистку золотника. Установите фильтрационный контур «почечного» типа для поддержания чистоты рабочей жидкости по стандарту ISO 4406 на уровне 16/14/11 или выше в период пиковой нагрузки. Тщательно контролируйте содержание воды — эмульсии снижают смазывающую способность, а целевой уровень должен оставаться ниже 200 ppm. Потемнение жидкости и запах горелого масла свидетельствуют о продвинутой стадии деградации: полная замена, промывка и повторное заполнение обязательны. Для обеспечения долгосрочной надёжности оснастите бак высокопроизводительными осушающими воздухоочистителями с адсорбентом и проводите плановый анализ масла каждые 500 моточасов. Такой протокол позволяет выявлять загрязнение на ранней стадии — предотвращая разрушение вязкости, заклинивание клапанов и нестабильное перемещение поршня — тем самым продлевая срок службы компонентов всей гидравлической системы.
Низкая эффективность обезвоживания: влажный осадок и мутный фильтрат
Влажный фильтровальный осадок: причины, связанные с дозированием полимера и кондиционированием осадка
Точная дозировка полимера и эффективное кондиционирование осадка являются основополагающими факторами получения сухого фильтровального осадка. Недостаточная дозировка приводит к образованию слабых хлопьев, удерживающих связанную воду; избыточная дозировка создаёт агрегаты, чувствительные к механическому воздействию, которые забивают фильтрующую среду. Испытания в банках по-прежнему считаются «золотым стандартом» для определения оптимального типа полимера и его дозы — как правило, это катионные полимеры высокой молекулярной массы с плотностью заряда 30–50 % для смешанных городских осадков. Полевые данные показывают, что оптимизация кондиционирования может повысить содержание сухих веществ в осадке на 3–5 процентных пункта и одновременно сократить расход полимера до 20 % («Исследование сравнительных показателей эффективности в городских системах», 2022 г.). На эффективность кондиционирования также влияют рН осадка, температура и стабильность биологических процессов на предыдущих стадиях. Операторам следует повторно оценить выбор полимера после существенных изменений состава поступающих стоков или сезонных колебаний температуры, чтобы обеспечить стабильные результаты обезвоживания.
Мутный фильтрат: повреждение фильтровальной ткани, забивание и пронос твёрдых частиц
Мутный фильтрат обычно указывает на нарушение целостности фильтровальной ткани или обход твёрдых частиц. Сквозные отверстия, разрывы или дефекты швов позволяют частицам осадка проходить сквозь ткань, тогда как забивание — вызванное маслами, жирами или коллоидными мелкими частицами — снижает проницаемость и вынуждает твёрдые частицы попадать в фильтрат. Профилактика начинается с ежедневных визуальных осмотров и строгого графика очистки: промывка водой при низком давлении после каждого цикла и периодические кислотные промывки для растворения минеральных отложений. Заменяйте ткани, демонстрирующие видимые повреждения или снижение производительности; своевременная замена каждые 2000–3000 часов позволяет избежать аварийных простоев и поддерживать прозрачность фильтрата ниже 50 NTU (отраслевые операционные данные, 2023 г.). Онлайн-мониторинг мутности обеспечивает раннее предупреждение; резкие скачки показателей зачастую предшествуют разрушению ткани. Обеспечение равномерного удаления осадка и правильная установка форсунок высокого давления дополнительно защищают новые ткани от преждевременного износа.
Характеристики осадка, вызывающие эксплуатационные отказы в машинах для обезвоживания осадка
Абразивный или загрязняющий осадок, влияющий на пластины, уплотнения и стабильность циклов
Абразивные частицы — такие как песок, гравий или химические осадки — ускоряют износ фильтровальных плит, уплотнений и других критически важных поверхностей. Даже умеренное содержание гравия приводит к эрозии покрытий плит и нарушению целостности уплотнений, что вызывает неожиданные падения давления и нестабильность продолжительности циклов. Загрязняющий осадок — богатый липкими органическими веществами или волокнистыми материалами — быстро забивает фильтровальные ткани и вызывает неравномерное формирование осадочного слоя, вынуждая гидравлическую систему работать при повышенном давлении. Это повышает механические нагрузки, сокращает интервалы технического обслуживания и увеличивает риск каскадных отказов. При отсутствии регулярной характеристики поступающего осадка операторы сталкиваются с ростом незапланированного простоев, снижением производительности и ростом расходов на ремонт.
Низкоконцентрированная исходная суспензия и пробелы в процессе уплотнения, приводящие к удлинению циклов
Ил с низким содержанием сухих веществ — обычно ниже 2 % — перегружает стадию обезвоживания избытком свободной воды. Аппарату приходится обрабатывать значительно большие объёмы жидкости для достижения требуемой сухости осадка, что резко увеличивает продолжительность цикла. Такая неэффективность чаще всего связана с недостаточным уплотнением осадка на предыдущих стадиях, когда гравитационные или механические уплотнители не обеспечивают стабильную подачу осадка с более высоким содержанием твёрдых веществ. Удлинение циклов повышает расход энергии и полимеров, а также создаёт повышенную нагрузку на гидравлические и механические системы — увеличивая риски перегрева, усталости уплотнений и преждевременного износа компонентов.
Механический износ и конструктивные проблемы в оборудовании для обезвоживания осадка
Механическое разрушение является одной из главных причин незапланированных простоев: согласно результатам аудита технического обслуживания муниципальных очистных сооружений, проведённого в 2023 году, более 25 % отказов оборудования вызваны необнаруженным износом или структурной усталостью. Повторяющиеся циклы высокого давления в сочетании с абразивными твёрдыми частицами в осадке постепенно разрушают фильтровальные плиты и рамы, что приводит к неравномерному образованию осадка, утечкам обходного потока и, в конечном итоге, к растрескиванию плит. Операторам следует регулярно проводить визуальный осмотр на наличие язв, деформации или уменьшения толщины, а также использовать ультразвуковые толщиномеры для количественной оценки потери материала; уменьшение толщины плиты более чем на 10 % от исходной спецификации требует немедленной замены во избежание катастрофического отказа. Деформация рамы — зачастую вызванная гидравлической перегрузкой или коррозией, индуцированной коагулянтами, такими как хлорид железа (III), — приводит к нарушению соосности пакета плит и увеличивает нагрузку на гидроцилиндры и уплотнения. Проактивное техническое обслуживание включает проверку крутящего момента затяжки болтов, осмотр сварных швов на наличие трещин усталости, а также замену корродированных опорных балок до того, как они скомпрометируют конструкционную целостность всего оборудования.
Раздел часто задаваемых вопросов
Что вызывает низкое давление или нестабильное гидравлическое движение в машинах для обезвоживания осадка?
Низкое давление или нестабильное гидравлическое движение обычно возникают из-за неэффективной работы насоса, преждевременного срабатывания предохранительного клапана, неисправностей клапана управления направлением потока или загрязнения. Системный поиск неисправностей позволяет точно определить и устранить причину.
Как обнаружить микротечи в гидравлических системах высокого давления?
Микротечи можно обнаружить, запустив систему под нагрузкой, используя УФ-краситель и ультрафиолетовую лампу, а также обеспечив чистоту всех соединений для визуального осмотра. Регулярная протирка и ежемесячное ведение журнала также позволяют своевременно выявлять деградацию уплотнений.
Какова основная причина заклинивания клапанов в машинах для обезвоживания осадка?
Основной причиной заклинивания клапанов является загрязнение, при котором мелкие частицы блокируют золотниковые клапаны и нарушают их функционирование. Применение высокоэффективных фильтров и регулярный анализ масла позволяют снизить риски, связанные с загрязнением.
Как характеристики осадка влияют на эффективность обезвоживания?
Абразивные частицы и загрязняющий ил ускоряют износ и увеличивают продолжительность циклов. Характеристика исходного сырья и предварительная подготовка на стадии подачи, например, сгущение, позволяют оптимизировать общую производительность.
Какие мероприятия по техническому обслуживанию предотвращают повреждение фильтровальных плит?
Регулярные осмотры на предмет износа, ультразвуковое измерение потери материала, контроль правильного момента затяжки болтов, а также замена корродированных или усталостно повреждённых компонентов предотвращают катастрофические отказы фильтровальных плит.
Содержание
- Неисправности гидравлической системы в машинах для обезвоживания осадка
- Низкая эффективность обезвоживания: влажный осадок и мутный фильтрат
- Характеристики осадка, вызывающие эксплуатационные отказы в машинах для обезвоживания осадка
- Механический износ и конструктивные проблемы в оборудовании для обезвоживания осадка
-
Раздел часто задаваемых вопросов
- Что вызывает низкое давление или нестабильное гидравлическое движение в машинах для обезвоживания осадка?
- Как обнаружить микротечи в гидравлических системах высокого давления?
- Какова основная причина заклинивания клапанов в машинах для обезвоживания осадка?
- Как характеристики осадка влияют на эффективность обезвоживания?
- Какие мероприятия по техническому обслуживанию предотвращают повреждение фильтровальных плит?