 EN

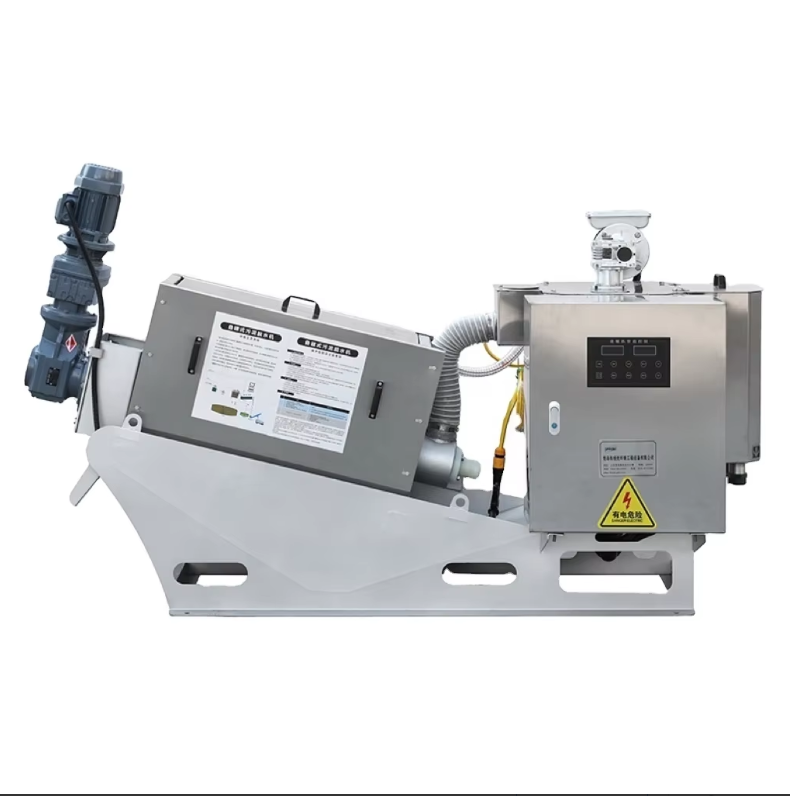
Guasti del sistema idraulico negli impianti di disidratazione dei fanghi
Diagnosi di pressione insufficiente o azionamento intermittente
Una pressione bassa o un movimento irregolare del pistone idraulico è generalmente causato da inefficienza della pompa o da un prematuro bypass della valvola di sicurezza—entrambi fattori che compromettono la forza costante necessaria durante la chiusura della pressa per compattare la torta filtrante. Una compattazione insufficiente lascia della poltiglia residua nelle camere, producendo solidi umidi e difficili da gestire. Iniziare verificando la portata effettiva della pompa sotto carico rispetto alla sua portata nominale; una prova con flussimetro consente di identificare rapidamente eventuali perdite volumetriche dovute all’usura interna. Successivamente, ispezionare il sedile della valvola di sicurezza alla ricerca di corpi estranei: anche una particella di soli 5 micron può impedire la chiusura completa e causare una fuoriuscita di pressione. Esaminare inoltre i solenoidi della valvola direzionale e le relative linee di pilotaggio: l’accumulo di vernice può provocare l’inceppamento dello spool e un’attivazione ritardata. Poiché la contaminazione è responsabile del 75–80% dei guasti idraulici, è essenziale effettuare un campionamento del fluido per analizzarne il conteggio delle particelle e la viscosità. Un indicatore di pressione che oscilla durante il movimento delle piastre suggerisce la presenza di aria intrappolata—spesso causata da una tubazione di aspirazione allentata—mentre oscillazioni di pressione possono indicare una guarnizione del pistone danneggiata, che consente un bypass interno. Isolare e sottoporre a prova di pressione il cilindro principale per confermare la diagnosi. Un approccio metodico nella risoluzione dei problemi—dalla pompa al cilindro—ripristina un’attuazione prevedibile e ad alta forza, fondamentale per un’ottimale ritenzione dei solidi.
Individuazione di perdite e degrado delle guarnizioni nei circuiti ad alta pressione
Le perdite esterne ai fusti dei cilindri, ai collettori delle valvole o ai raccordi dei tubi flessibili sono facilmente visibili, ma il degrado interno delle guarnizioni nei circuiti ad alta pressione spesso passa inosservato fino a quando i tempi di ciclo si allungano o si attivano gli allarmi di sicurezza. Le guarnizioni in poliuretano e nitrile si degradano quando esposte all’acqua o a sostanze chimiche aggressive rilasciate dai fanghi, provocando gonfiore, crepe o perdita di elasticità. Il cedimento della guarnizione del fusto consente il fuoriuscire di un sottile film di fluido ad ogni corsa, determinando progressivamente una riduzione del volume del serbatoio e una diminuzione della pressione del sistema. Per individuare perdite microscopiche, pulire accuratamente tutti i collegamenti ed eseguire l’unità a carico normale, ispezionandola con colorante UV e luce ultravioletta. Prioritizzare l’ispezione dell’imballaggio del pistone principale: i fanghi abrasivi accelerano l’usura del labbro, riducendo la durata operativa del 20–40% rispetto ad applicazioni più pulite. Controllare inoltre i tappi di ventilazione e le guarnizioni del serbatoio: un tappo intasato può forzare l’aria in pressione a superare le guarnizioni compromesse durante il ritorno del fluido. Durante la sostituzione delle guarnizioni, attenersi scrupolosamente alle specifiche del costruttore relative al cumulo delle tolleranze e utilizzare componenti originali per la flangia; anche un solo anello di usura deformata può causare un’allineamento errato del fusto e innescare nuovi guasti ricorrenti. Assicurarsi che la superficie del fusto del cilindro sia liscia e priva di corrosione: una finitura ruvida agisce come carta vetrata sulle nuove guarnizioni. Pulizie periodiche con panno e registrazione mensile del tasso di gocciolamento in condizioni operative costanti consentono di rilevare il degrado delle guarnizioni prima che si verifichi una perdita completa di pressione.
Risoluzione dell’incollaggio delle valvole e della degradazione del fluido causati da contaminazione
La contaminazione è il principale fattore responsabile dell'inceppamento delle valvole e del degrado del fluido nelle macchine per la disidratazione dei fanghi, dove ambienti umidi e abrasivi mettono costantemente alla prova la pulizia del sistema. Particelle grandi anche solo 2–5 micron possono incastrare i cursori delle valvole, causando spostamenti lenti o addirittura il blocco completo, interrompendo così la sequenza precisa di apertura/chiusura necessaria per un funzionamento affidabile. Frammenti metallici derivanti dall’usura di pompe o cilindri catalizzano l’ossidazione dell’olio, generando fanghi e vernici che innalzano il numero totale di acidi (TAN) e riducono la resistenza dielettrica. Per risolvere l’inceppamento, effettuare un lavaggio del blocco valvola con fluido pulito ad alta velocità; qualora il problema persista, smontare il curore e sottoporlo a pulizia ultrasonica. Installare un circuito di filtrazione a ciclo renale per mantenere, durante il funzionamento massimo, un codice di purezza ISO 4406 pari a 16/14/11 o migliore. Monitorare attentamente il contenuto di acqua: le emulsioni riducono la lubrificità e i livelli devono rimanere al di sotto di 200 ppm. Un fluido scurito e con odore di bruciato indica un degrado avanzato: lo svuotamento completo, il lavaggio e il rabbocco sono obbligatori. Per garantire affidabilità a lungo termine, dotare il serbatoio di respiratori desiccanti ad alta efficienza ed eseguire analisi periodiche dell’olio ogni 500 ore di funzionamento. Questo protocollo consente di rilevare tempestivamente la contaminazione, prevenendo la degradazione della viscosità, l’inceppamento delle valvole e movimenti irregolari dello stantuffo, prolungando così la vita utile di tutti i componenti del sistema idraulico.
Scadenti prestazioni di disidratazione: torta filtrante umida e filtrato torbido
Torta filtrante umida: cause correlate al dosaggio del polimero e al condizionamento dei fanghi
Un dosaggio accurato del polimero e un efficace condizionamento dei fanghi costituiscono la base per ottenere una torta filtrante asciutta. Un dosaggio insufficiente produce fiocchi deboli che trattengono acqua legata; un dosaggio eccessivo genera aggregati sensibili al taglio che intasano il mezzo filtrante. I test in barattolo rimangono lo standard di riferimento per determinare il tipo ottimale di polimero e il relativo dosaggio — tipicamente polimeri cationici ad alto peso molecolare con densità di carica compresa tra il 30% e il 50% per i fanghi misti urbani. I dati di campo indicano che un condizionamento ottimizzato può aumentare la percentuale di solidi nella torta del 3–5% e ridurre l’uso di polimero fino al 20% (Municipal Benchmarking Study, 2022). Anche il pH e la temperatura dei fanghi, nonché la stabilità dei processi biologici a monte, influenzano l’efficienza del condizionamento. Gli operatori dovrebbero riesaminare la scelta del polimero dopo significative variazioni del carico in entrata o cambiamenti stagionali della temperatura, al fine di mantenere risultati costanti nella disidratazione.
Filtrato torbido: danni alla tela filtrante, intasamento e trascinamento di solidi
Un filtrato torbido indica generalmente una compromissione dell'integrità della tela filtrante o il passaggio non controllato di solidi. Fori, strappi o difetti nelle cuciture consentono il passaggio di particelle di fango, mentre l'intasamento—causato da oli, grassi o fini colloidi—riduce la permeabilità e costringe i solidi a entrare nel filtrato. La prevenzione inizia con ispezioni visive giornaliere e un programma di pulizia rigoroso: lavaggio con acqua a bassa pressione dopo ogni ciclo e lavaggi periodici con acido per rimuovere i depositi minerali. Sostituire le tele che presentano danni visibili o riduzione del flusso; la sostituzione preventiva ogni 2.000–3.000 ore evita fermi non programmati e garantisce una chiarezza del filtrato inferiore a 50 NTU (Dati operativi di settore, 2023). Il monitoraggio online della torbidità fornisce un avviso precoce; picchi improvvisi spesso precedono il guasto della tela. Garantire uno scarico uniforme della torta filtrante e un corretto allineamento degli ugelli di spruzzo ad alta pressione protegge ulteriormente le nuove tele da usura prematura.
Caratteristiche dei fanghi che causano guasti operativi nelle macchine per la disidratazione dei fanghi
Fanghi abrasivi o incrostanti che danneggiano piastre, guarnizioni e stabilità del ciclo
Le particelle abrasive—come sabbia, ghiaia o precipitati chimici—accelerano l’usura di piastre filtranti, guarnizioni e altre superfici critiche. Anche una modesta presenza di materiale granulare erode i rivestimenti delle piastre e compromette l’integrità delle guarnizioni, provocando cali di pressione imprevisti e tempi di ciclo non uniformi. I fanghi incrostanti—ricchi di sostanze organiche appiccicose o di materiale fibroso—otturano rapidamente i tessuti filtranti e causano una formazione non omogenea della torta, costringendo il sistema idraulico a operare a pressioni elevate. Ciò incrementa lo stress meccanico, riduce gli intervalli tra le manutenzioni e accresce il rischio di guasti a catena. In assenza di una caratterizzazione regolare dell’alimentazione, gli operatori devono affrontare un aumento dei fermi non programmati, una riduzione della portata e costi crescenti per le riparazioni.
Alimentazione a basso contenuto di solidi e carenze nel processo di addensamento che causano tempi di ciclo prolungati
Il fango con basso contenuto di solidi secchi—comunemente inferiore al 2%—sovraccarica la fase di disidratazione con eccessiva acqua libera. La macchina deve elaborare volumi di liquido significativamente maggiori per raggiungere il grado di asciugatura desiderato del tortino, prolungando drasticamente la durata del ciclo. Questa inefficienza riflette spesso un’insufficiente addensamento a monte, in cui i decantatori gravitazionali o meccanici non riescono a fornire un’alimentazione costante con un più alto contenuto di solidi. Cicli prolungati aumentano il consumo di energia e di polimero, oltre a sollecitare i sistemi idraulici e meccanici, accrescendo il rischio di accumulo di calore, fatica delle guarnizioni e usura prematura dei componenti.
Usura meccanica e problemi strutturali negli impianti di disidratazione del fango
Il degrado meccanico è una delle principali cause di fermo non programmato; un audit sulle attività di manutenzione del 2023 condotto su impianti comunali di depurazione delle acque reflue ha attribuito oltre il 25% dei guasti agli equipaggiamenti all’usura non controllata o alla fatica strutturale. I cicli ripetuti ad alta pressione, combinati con le particelle abrasive presenti nel fango, erodono progressivamente le piastre e i telai dei filtri, causando una formazione non uniforme della torta filtrante, perdite per by-pass e, infine, crepe sulle piastre. Gli operatori devono eseguire ispezioni visive periodiche per rilevare pitting, deformazioni o riduzione dello spessore e utilizzare misuratori ultrasonici per quantificare la perdita di materiale; un assottigliamento delle piastre superiore al 10% rispetto alle specifiche originali richiede la sostituzione immediata per prevenire guasti catastrofici. La deformazione del telaio—spesso causata da sovraccarico idraulico o da corrosione indotta da agenti coagulanti come il cloruro ferrico—compromette l’allineamento del pacchetto di piastre e amplifica le sollecitazioni sui cilindri e sulle guarnizioni. Una manutenzione proattiva prevede la verifica delle coppie di serraggio dei bulloni, l’ispezione delle saldature alla ricerca di crepe da fatica e la sostituzione tempestiva delle travi di supporto corrode prima che queste compromettano l’integrità strutturale dell’intera macchina.
Sezione FAQ
Quali sono le cause della bassa pressione o dei movimenti idraulici irregolari nelle macchine per la disidratazione dei fanghi?
La bassa pressione o i movimenti idraulici irregolari derivano tipicamente da inefficienza della pompa, apertura prematura della valvola di sicurezza, problemi alla valvola di controllo direzionale o contaminazione. Un’analisi sistematica dei guasti può aiutare a individuare e risolvere il problema.
Come si possono rilevare le microperdite nei sistemi idraulici ad alta pressione?
Le microperdite possono essere rilevate facendo funzionare il sistema sotto carico, utilizzando un colorante UV insieme a una lampada a luce nera e assicurandosi che tutti i collegamenti siano puliti per l’ispezione. Pulizie periodiche con panno e registrazioni mensili possono inoltre fornire un avviso precoce del degrado delle guarnizioni.
Qual è la causa principale dell’inceppamento delle valvole nelle macchine per la disidratazione dei fanghi?
La contaminazione è la causa principale dell’inceppamento delle valvole, dove piccole particelle bloccano gli steli delle valvole compromettendone il funzionamento. Filtrazione ad alta efficienza e analisi regolare dell’olio possono ridurre i problemi legati alla contaminazione.
In che modo le caratteristiche dei fanghi influenzano le prestazioni della disidratazione?
Le particelle abrasive e i fanghi di intasamento accelerano l'usura e prolungano le durate dei cicli. La caratterizzazione dell'alimentazione e le preparazioni a monte, come l'addensamento, possono contribuire a ottimizzare le prestazioni complessive.
Quali pratiche di manutenzione prevengono i danni alle piastre filtranti?
Ispezioni regolari per verificare l'usura, misurazioni ultrasoniche per rilevare la perdita di materiale, controllo dei momenti di serraggio delle viti e sostituzione di componenti corrosi o affaticati prevengono guasti catastrofici delle piastre filtranti.
Sommario
- Guasti del sistema idraulico negli impianti di disidratazione dei fanghi
- Scadenti prestazioni di disidratazione: torta filtrante umida e filtrato torbido
- Caratteristiche dei fanghi che causano guasti operativi nelle macchine per la disidratazione dei fanghi
- Usura meccanica e problemi strutturali negli impianti di disidratazione del fango
-
Sezione FAQ
- Quali sono le cause della bassa pressione o dei movimenti idraulici irregolari nelle macchine per la disidratazione dei fanghi?
- Come si possono rilevare le microperdite nei sistemi idraulici ad alta pressione?
- Qual è la causa principale dell’inceppamento delle valvole nelle macchine per la disidratazione dei fanghi?
- In che modo le caratteristiche dei fanghi influenzano le prestazioni della disidratazione?
- Quali pratiche di manutenzione prevengono i danni alle piastre filtranti?