 EN

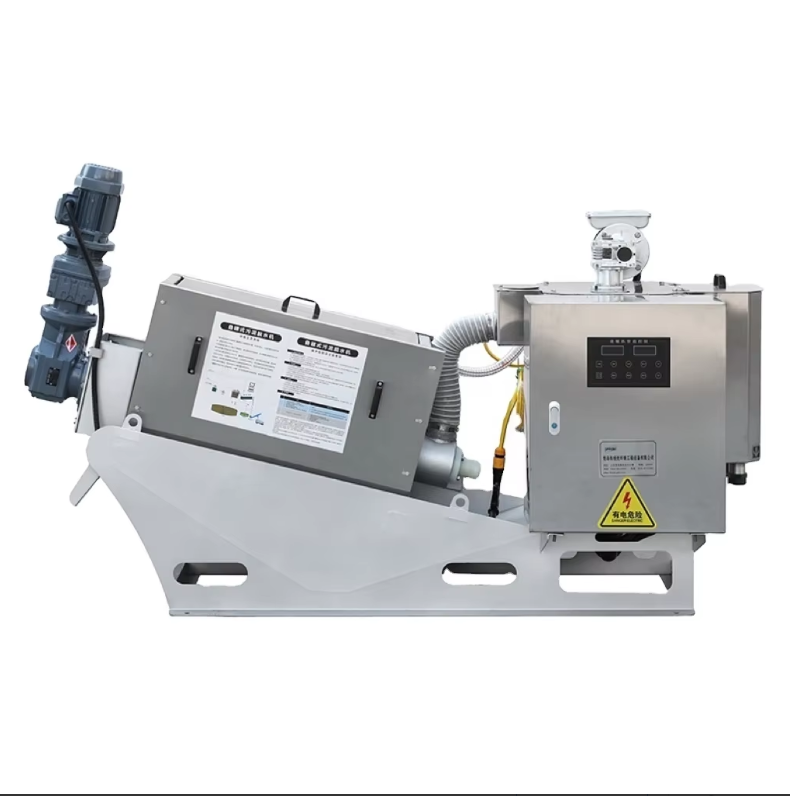
Hidraulisko sistēmu atteices dūņu žāvēšanas mašīnās
Zemas spiediena vai periodiskas darbināšanas diagnostika
Zemais spiediens vai nestabila hidrauliskā cilindra kustība parasti ir saistīta ar sūkņa neefektivitāti vai pārāgās drošības vārsta darbību — abas problēmas apgrūtina vienmērīgo spēku, kas nepieciešams preses aizvēršanas laikā filtrētās kūkas blīvēšanai. Nepietiekama blīvēšana rada atlikušu šļakatu kamerās, tādējādi iegūstot mitrus, grūti apstrādājamus cietos materiālus. Sāciet ar sūkņa izplūdes plūsmas pārbaudi slodzes apstākļos salīdzinājumā ar tā nominālo jaudu; plūsmas mērītāja tests ātri identificē tilpuma zudumu, ko izraisa iekšējais nodilums. Tālāk pārbaudiet spiediena drošības vārsta sēdekli uz piesmāķējuma — pat 5 mikronu liels daļiņa var novērst pilnīgu vārsta aizvēršanos un izraisīt spiediena zudumu. Pārbaudiet arī virziena regulēšanas vārsta solenoīdu un vadības līnijas: lakas veidošanās var izraisīt sviru pieķeršanos un kavētu aktivizāciju. Tā kā piesārņojums izraisa 75–80 % hidraulisko sistēmu bojājumu, šķidruma paraugu ņemšana daļiņu skaita un viskozitātes noteikšanai ir būtiska. Spiediena manometra rādījumu svārstības plākšņu kustības laikā norāda uz gaisa iekļūšanu — bieži vien no vaļīgas piesūces līnijas — savukārt mainīgs spiediens var liecināt par saplīsušu tvertnes blīvējumu, kas ļauj notikt iekšējai spiediena noplūdei. Izolējiet galveno cilindru un veiciet tā spiediena testu, lai apstiprinātu bojājumu. Sistēmiska problēmu novēršana — no sūkņa līdz cilindram — atjauno paredzamās, augstspējas darbības uzticamību, kas ir būtiska optimālai cieto vielu noturēšanai.
Cieņu un blīvējuma degradācijas noteikšana augstspiediena kontūrās
Ārējās noplūdes pie cilindra stieņiem, vārstu kolektoriem vai cauruļu savienojumiem ir viegli redzamas — taču iekšējā blīvējumu degradācija augstspiediena kontūrās bieži paliek neatklāta, līdz ciklu ilgums pailgst vai aktivizējas drošības brīdinājumi. Poliuretāna un nitrila blīvējumi degradējas, nonākot saskarē ar ūdeni vai agresīvām ķīmiskām vielām, kas izskalojas no dūņām, tādējādi izraisot pietūkumu, plaisas vai elastības zudumu. Stieņa blīvējuma atteice ļauj šķidruma plānai kārtai izplūst katrā ciklā, pakāpeniski samazinot rezervuāra tilpumu un sistēmas spiedienu. Lai atrastu mikronoplūdes, visus savienojumus rūpīgi notīriet un darbiniet ierīci normālā slodzē, pārbaudot to ar UV krāsu un melno gaismu. Pirmā vietā pārbaudiet galvenās spiedes stieņa blīvējumu: abrazīvās dūņas paātrina lūpu nodilumu, saīsinot ekspluatācijas laiku par 20–40 % salīdzinājumā ar tīrākām lietojumprogrammām. Pārbaudiet arī elpošanas vākus un tvertnes blīves — aizsprostots elpošanas vāks var piespiest paaugstināta spiediena gaisu izplūst gar bojātajām blīvēm šķidruma atgriešanās laikā. Blīvējumu nomainot, stingri ievērojiet ražotāja norādītās pieļaujamās novirzes kopumu un izmantojiet oriģinālos blīvējuma komponentus; pat viena deformēta nodiluma gredzena klātbūtne var izraisīt stieņa nobīdi un atkārtotas atteices. Pārliecinieties, ka cilindra stieņa virsma ir gluda un bez korozijas — nevienmērīga virsma darbojas kā smilšpapīrs jaunajiem blīvējumiem. Regulāras notīrīšanas un mēneša līmenī reģistrēts lāsēšanas ātrums vienmērīgos ekspluatācijas apstākļos palīdz noteikt blīvējumu degradāciju pirms pilnīgas spiediena zuduma.
Saskaršanās ar piesārņojuma izraisītu vārsta pielipšanu un šķidruma sadalīšanos
Saskāršanās ir galvenais vārstu pielipšanas un šķidruma degradācijas iemesls dubļu žāvēšanas mašīnās, kur mitrās, abrazīvās vides nepārtraukti apdraud sistēmas tīrību. Pat 2–5 mikronus lieli daļiņu var bloķēt vārstu spoles, izraisot lēnu pārslēgšanos vai pilnīgu bloķēšanos — un traucējot precīzo atvēršanas/un aizvēršanas secību, kas nepieciešama uzticamai darbībai. Metāla fragmenti, kas rodas sūkņa vai cilindra nodilumā, katalizē eļļas oksidāciju, veidojot dubļus un laku, kas paaugstina kopējo skābuma skaitli (TAN) un samazina dielektrisko izturību. Lai novērstu pielipšanu, vārstu bloku jāizskalo ar augsta ātruma tīru šķidrumu; ja problēma netiek novērsta, jāizjauc vārsts un jānotīra spole ar ultraskaņas palīdzību. Lai uzturētu ISO 4406 tīrības kodu 16/14/11 vai labāku maksimālās slodzes laikā, jāuzstāda „nieres” filtrācijas kontūra. Jāuzrauga ūdens saturs — emulsijas samazina smērīšanas spēju, un mērķa līmenis jātur zem 200 ppm. Tumšinājies šķidrums ar deguma smaržu norāda uz ievērojamu degradāciju: pilnīga iztukšošana, izskalošana un pārpildīšana ir obligāta. Ilgtermiņa uzticamībai rezervuāram jāpievieno augstas efektivitātes desikanta elpošanas vārsti un ik pēc 500 darba stundām jāveic grafikā paredzēta eļļas analīze. Šis protokols ļauj agrīni noteikt saskāršanos — novēršot viskozitātes sabrukumu, vārstu pielipšanu un nevienmērīgu rama kustību — un tādējādi pagarinot visa hidrauliskās sistēmas komponentu kalpošanas laiku.
Vāja ūdens nošķiršanas veiktspēja: mitrs filtrāta kūka un duļķains filtrāts
Mitrā filtrāta kūka: cēloņi, kas saistīti ar polimēra devas un dūņu apstrādi
Precīza polimēra devas noteikšana un efektīva dūņu apstrāde ir pamats sausas filtrāta kūkas iegūšanai. Nepietiekama deva rada vājus flokulus, kas saglabā saistīto ūdeni; pārāk liela deva veido šķēršļu jutīgus agregātus, kas aizsprosto filtrēšanas materiālu. Skaļa testēšana joprojām ir zelta standarts optimālā polimēra veida un devas noteikšanai — parasti augstas molekulmasas kationiskie polimēri ar 30–50 % lādes blīvumu komunālajām jauktajām dūņām. Lauka dati liecina, ka optimizētā apstrāde var palielināt kūkas cieto vielu saturu par 3–5 procentpunktiem, vienlaikus samazinot polimēra patēriņu līdz 20 % (Komunālo pakalpojumu salīdzināšanas pētījums, 2022). Dūņu pH, temperatūra un iepriekšējo bioloģisko procesu stabilitāte arī ietekmē apstrādes efektivitāti. Operators pēc būtiskām ieejas izmaiņām vai sezonālām temperatūras svārstībām ir jāpārvērtē polimēra izvēle, lai nodrošinātu stabila ūdens nošķiršanas rezultātus.
Apmākušies filtrāti: filtra auduma bojājumi, aizsērēšana un cieto daļiņu pārnese
Apmākušies filtrāti parasti norāda uz bojātu filtra auduma integritāti vai cieto daļiņu izlaidi. Uzskaitītās caurumiņas, plīsumi vai šuvju defekti ļauj dūņu daļiņām iekļūt filtrātā, kamēr aizsērēšana — ko izraisa eļļas, tauki vai koloidālas smalkdaļiņas — samazina caurlaidību un piespiedu kārtā ievada cietās daļiņas filtrātā. Profilakse sākas ar ikdienas vizuālo pārbaudi un disciplinētu tīrīšanas režīmu: zemspiediena ūdens mazgāšana pēc katras cikla un periodiskas skābes mazgāšanas, lai izšķīdinātu minerālu nogulsnes. Filtra audumus, kurus redzami bojājuši vai kuru plūsma ir samazinājusies, jāaizstāj — proaktīva aizstāšana katrās 2000–3000 darbības stundās novērš negaidītu ekspluatācijas pārtraukumu un nodrošina filtrāta skaidrību zem 50 NTU (Industrijas ekspluatācijas dati, 2023). Tiešsaistes turbiditātes uzraudzība sniedz agrīnu brīdinājumu; straujas vērtību pieauguma gadījumā bieži notiek filtra auduma bojājums. Lai jaunos filtra audumus pasargātu no ātra nodiluma, ir svarīgi nodrošināt vienmērīgu kūka izvadīšanu un augstspiediena pulverizatoru sprauslu pareizu izvietojumu.
Sārņu raksturlielumi, kas izraisa ekspluatācijas pārtraukumus sārņu žāvēšanas iekārtās
Abrazīvie vai piesārņojošie sārņi, kas ietekmē plātnes, blīves un cikla stabilitāti
Abrazīvie daļiņas—piemēram, smiltis, grants vai ķīmiski nogulsnējumi—paātrina filtrēšanas plākšņu, blīvējumu un citu kritisku virsmu nodilumu. Pat mēreni grants saturi iznīcina plākšņu pārklājumus un apdraud blīvējumu integritāti, kas rada neplānotus spiediena kritumus un nestabilu ciklu laiku. Piesārņojošie sārņi—kas bagāti ar līpīgiem organiskiem savienojumiem vai šķiedrainu materiālu—ātri aizsedz filtrēšanas audumus un izraisa nevienmērīgu kūka veidošanos, tādējādi piespiežot hidraulisko sistēmu darboties paaugstinātā spiedienā. Tas palielina mehānisko slodzi, saīsina apkopju intervālus un palielina ķēdes sabrukuma risku. Bez regulāras iesūcas raksturojuma analīzes operatoriem rodas pieaugošs neplānots darbības pārtraukumu skaits, samazināta caurlaide un augstāki remonta izdevumi.
Zemu cieto vielu saturu saturoša iesūca un biezēšanas trūkumi, kas izraisa pagarinātus cikla laikus
Māla maisījums ar zemu sausnas saturu — parasti zem 2 % — pārslodz džēšanas posmu ar lieko brīvo ūdeni. Mašīnai ir jāapstrādā ievērojami lielāks šķidruma daudzums, lai sasniegtu vajadzīgo kūka sausuma līmeni, kas dramatiski pagarinās cikla ilgumu. Šī neefektivitāte visbiežāk norāda uz nepietiekamu augšupvērstu biezēšanu, kur gravitācijas vai mehāniskie biezētāji nespēj nodrošināt vienmērīgu un augstāku sausnas saturu saturu barošanā. Pagarināti cikli palielina enerģijas un polimēra patēriņu, vienlaikus slodzot hidrauliskās un mehāniskās sistēmas — tādējādi palielinot risks siltuma uzkrāšanās, blīvējumu izturības samazināšanās un komponentu ātrākas nodiluma.
Mehāniskais nodilums un strukturālas problēmas māla maisījumu džēšanas aprīkumā
Mehāniskā degradācija ir viena no galvenajām neplānotas ekspluatācijas pārtraukumu cēlonīm, un 2023. gada komunālo notekūdeņu attīrītāju apkopēs konstatēts, ka vairāk nekā 25 % iekārtu darbības traucējumu izraisīja nekontrolēta nodilums vai strukturāla nogurums. Atkārtota augsspiediena ciklēšana — kopā ar abrazīvo smilti dūņās — pakāpeniski iznīcina filtru plātnes un rāmi, izraisot nevienmērīgu kūķa veidošanos, noplūdi un galu galā plākšņu plaisāšanu. Operators regulāri jāveic vizuālas pārbaudes, lai noteiktu rievas, izliešanos vai biezuma samazināšanos, un jāizmanto ultraskaņas biezuma mērītāji, lai kvantificētu materiāla zudumu; ja plākšņu biezums ir samazinājies vairāk nekā par 10 % no sākotnējā norādītā lieluma, tās jānomaina nekavējoties, lai novērstu katastrofālu darbības pārtraukumu. Rāmja deformācija — bieži izraisīta hidrauliskās pārslodzes vai korozijas, ko izraisa kondicionētāji, piemēram, dzelzs hlorīds, — izraisa plākšņu pakas nevienmērīgu izvietojumu un pastiprina spriegumu uz cilindriem un blīvēm. Preventīvā apkope ietver skrūvju piespiešanas momenta pārbaudi, metinājuma šuvju pārbaudi uz noguruma plaisām un korodēto balststieņu nomaiņu, pirms tie apdraud vispārējās iekārtas strukturālo integritāti.
Biežāk uzdotie jautājumi
Kas izraisa zemu spiedienu vai nestabilus hidrauliskos kustības procesus dūņu ūdens nošķīšanas iekārtās?
Zems spiediens vai nestabilas hidrauliskās kustības parasti rodas dēļ sūkņa neefektivitātes, pārāgā drošības vārsta atvienošanās, virziena regulēšanas vārsta problēmām vai piesārņojuma. Sistēmiska problēmu novēršana palīdz precīzi noteikt un novērst šo problēmu.
Kā var noteikt mikroplūsmas augstspiediena hidrauliskajās sistēmās?
Mikroplūsmas var noteikt, darbinot sistēmu slodzē, izmantojot UV krāsu kopā ar melno gaismu un nodrošinot, ka visi savienojumi ir tīri pārbaudei. Regulāras notīrīšanas procedūras un mēneša reizi veikta ierakstu veda arī var sniegt agrīnu brīdinājumu par blīvējumu degradāciju.
Kas ir galvenais iemesls vārstu pielipšanai dūņu ūdens nošķīšanas iekārtās?
Piesārņojums ir galvenais iemesls vārstu pielipšanai, kad mazi daļiņas bloķē vārsta svirnas un traucē to darbību. Augstas efektivitātes filtrācija un regulāra eļļas analīze var samazināt piesārņojumam saistītās problēmas.
Kā dūņu īpašības ietekmē ūdens nošķīšanas efektivitāti?
Abrazīvie daļiņas un piesārņojuma dūņas paātrina nodilumu un pagarināt cikla ilgumu. Ieejas šķidruma raksturošana un priekšgatavošanas pasākumi, piemēram, biezināšana, var palīdzēt optimizēt kopējo efektivitāti.
Kādi tehniskās apkopes pasākumi novērš filtru plākšņu bojājumus?
Regulāras pārbaudes nodilumam, ultraskaņas mērījumi materiāla zudumam, pareizu skrūvju pievelkšanas spēku nodrošināšana un korodēto vai izsmeltu komponentu nomaiņa novērš filtru plākšņu katastrofālus bojājumus.
Saturs
- Hidraulisko sistēmu atteices dūņu žāvēšanas mašīnās
- Vāja ūdens nošķiršanas veiktspēja: mitrs filtrāta kūka un duļķains filtrāts
- Sārņu raksturlielumi, kas izraisa ekspluatācijas pārtraukumus sārņu žāvēšanas iekārtās
- Mehāniskais nodilums un strukturālas problēmas māla maisījumu džēšanas aprīkumā
-
Biežāk uzdotie jautājumi
- Kas izraisa zemu spiedienu vai nestabilus hidrauliskos kustības procesus dūņu ūdens nošķīšanas iekārtās?
- Kā var noteikt mikroplūsmas augstspiediena hidrauliskajās sistēmās?
- Kas ir galvenais iemesls vārstu pielipšanai dūņu ūdens nošķīšanas iekārtās?
- Kā dūņu īpašības ietekmē ūdens nošķīšanas efektivitāti?
- Kādi tehniskās apkopes pasākumi novērš filtru plākšņu bojājumus?